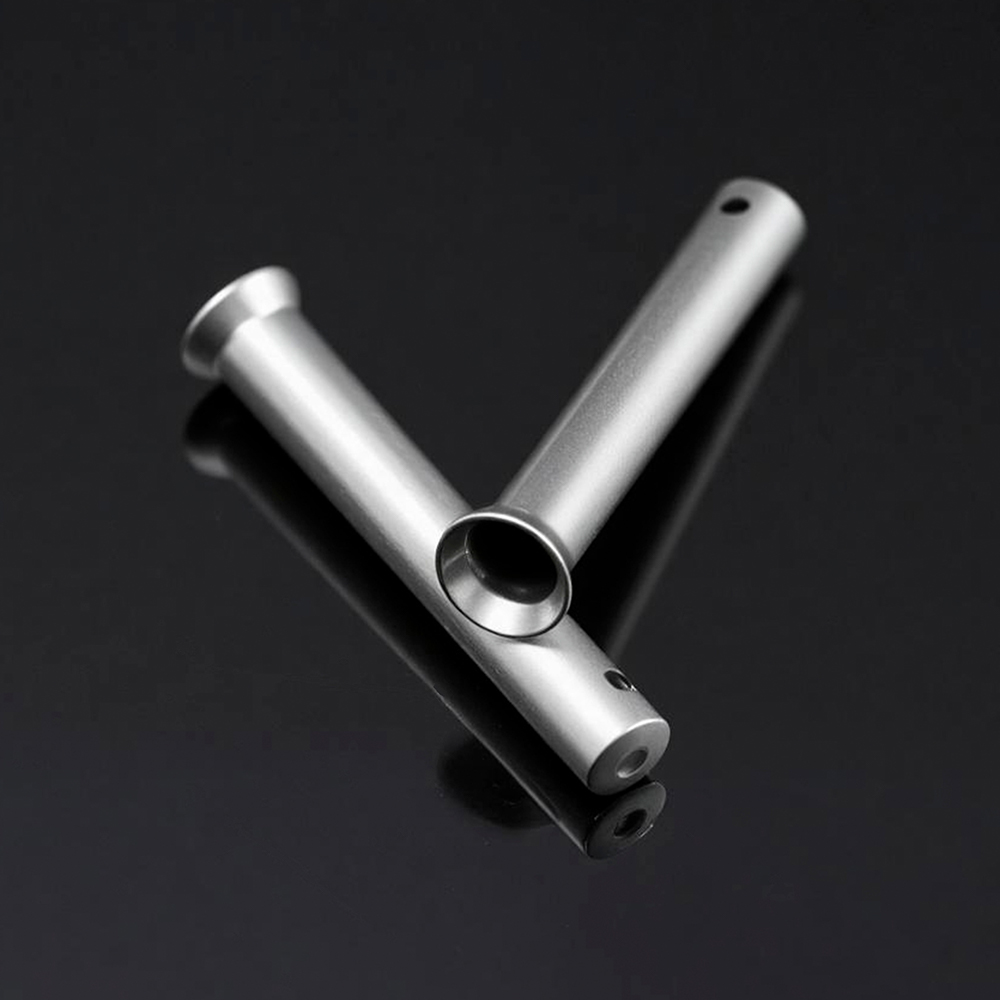

Un rivetto semitubolare con un gambo di 2 mm spesso supporta l'intera articolazione di una forbice laparoscopica o di una pinza per biopsia. Costa pochi centesimi in distinta base e rientra tra le parti a più alto rischio nel file di progettazione: se il rivetto del dispositivo medico è troppo duro, il giunto grippa; se è troppo molle le ganasce sviluppano dei giochi dopo ripetuti cicli in autoclave; se la lega è sbagliata, lo stesso rivetto diventa luogo di corrosione e questione di biocompatibilità in un'unica revisione.
La maggior parte dei team di approvvigionamento affrontano questo problema tardi, di solito quando un campione del primo articolo che ha superato i test al banco ritorna dalla validazione della sterilizzazione con un valore di coppia esterno al disegno. La geometria del rivetto non è mai stata la parte difficile. La parte difficile è la genealogia del materiale, la gamma di durezza, le condizioni della superficie e il processo di indurimento.
Un rivetto per dispositivo medico è un elemento di fissaggio permanente specificato per un assemblaggio di dispositivo medico ed è definito meno dalla sua forma che dalle sue prove: materiale certificato, durezza controllata, pulizia documentata, dimensioni adeguate e un processo di installazione che può essere ripetuto sotto controllo.
Un rivetto per dispositivo medico è un elemento di fissaggio stampato a freddo o lavorato a macchina la cui lega, durezza, dimensioni, condizioni superficiali e parametri di impostazione sono specificati nel sistema di qualità di un produttore di dispositivi medici, in modo che ogni giunto finito possa essere convalidato, tracciato con un numero di calore e riprodotto in tutti i lotti di produzione.
Fisicamente, la parte potrebbe essere indistinguibile da un rivetto semitubolare commerciale. La differenza si manifesta in quattro punti:
Rimuovendone uno qualsiasi, il rivetto si trasformerà in una non conformità in attesa del successivo audit del fornitore.
I rivetti semitubolari coprono la maggior parte dei giunti articolati negli strumenti riutilizzabili, i rivetti solidi sopportano carichi strutturali e di taglio, mentre i rivetti tubolari e ciechi gestiscono occhielli, alloggiamenti e gruppi che possono essere raggiunti solo da un lato.
| Tipo di rivetto | Funzione congiunta | Tipico uso medico | Metodo di impostazione |
| Semitubolare | Compressione pivot o controllata | Forbici, pinze, divaricatori, pinze | Orbitale o d'impatto |
| Tubolare e occhiello | Materiale dei condotti, boccola a basso profilo | Contatti degli elettrodi, rivestimenti delle cannule, gusci dei connettori | Orbitale o di rotazione |
| Solido | Massima resistenza al taglio, giunto permanente | Telai per strumenti, maniglie, vassoi di sterilizzazione | Pressa ad impatto |
| Cieco, rompi il mandrino | Accesso unilaterale, sigillato o aperto | Custodie per dispositivi, custodie monouso | Strumento manuale o pneumatico |
| Guidare | Impostazione rapida, basso carico di serraggio | Coperture, pannelli, hardware non sterile | Maglio o pressa |
| Testa fredda personalizzata | Geometria scritta attorno ad un giunto | Meccanismi di articolazione OEM | Per processo convalidato |
Se il giunto deve ruotare, il rivetto deve ruotare una testa senza che le due parti entrino in contatto forte. Se il giunto deve mantenere due piastre in compressione permanente, la soluzione migliore è solitamente un rivetto solido o una vite a spallamento.
L'acciaio inossidabile 316L è la lega predefinita per un rivetto per dispositivi medici. Funziona a freddo in modo pulito, resiste alla sterilizzazione con vapore e ossido di etilene ed è disponibile con tracciabilità completa dal filo alla parte finita. I gradi di titanio prendono il sopravvento laddove il peso, il comportamento della risonanza magnetica o l'isolamento galvanico contano, mentre le leghe ad alta resistenza come l'MP35N sono riservate ai giunti che devono sopravvivere a milioni di cicli di carico.
La forza da sola raramente risolve la questione materiale. Una lega più dura può produrre un giunto a perno peggiore, perché un gambo duro non rotolerà in una testa controllata su una sezione sottile di 1,5 mm. Questo è il motivo per cui la fila 316L evidenziata rimane il cavallo di battaglia nonostante abbia circa la metà della resistenza alla trazione di Ti-6Al-4V.
La sterilizzazione decide più progetti rispetto al carico. I cicli in autoclave a vapore a 134 C provocano la corrosione da stress del cloruro nel grado inossidabile sbagliato, le radiazioni gamma a dosi tipiche da 25 a 40 kGy attraversano il 316L e il titanio senza perdita significativa di resistenza e cicli ripetuti di ossido di etilene lasciano residui che devono essere eliminati secondo i limiti ISO 10993-7.
La passivazione è una fase del processo dotata di propria convalida. ASTM A967 elenca diversi percorsi e il passaggio dall'acido nitrico all'acido citrico modifica la chimica della superficie di un rivetto finito abbastanza da richiedere una nuova convalida del giunto.
Due numeri determinano la maggior parte dei guasti dei giunti rivettati: il gioco diametrale tra gambo e foro e l'intervallo di durezza del gambo. Tutto il resto è secondario.
L'accettazione per un giunto con rivetto girevole viene misurata sul giunto: coppia, gioco e altezza della testa dopo l'impostazione. Le dimensioni del disegno del rivetto rappresentano solo la metà delle specifiche.
I fornitori di rivetti vengono giudicati tanto in base alla documentazione quanto in base ai componenti. Dal 2 febbraio 2026, il regolamento sul sistema di gestione della qualità della FDA allinea 21 CFR Parte 820 con ISO 13485, che rende i registri dei fornitori parte della superficie di conformità del produttore del dispositivo.
Il controllo del cambiamento è la clausola che causa più dolore. Un fornitore che cambia senza preavviso i prodotti chimici per la laminazione del filo, la tempra o la placcatura, invalida la convalida del processo del cliente, anche quando ogni campione in entrata supera comunque l'ispezione.
Un fornitore qualificato è un punto di fallimento. I programmi di rivetti medicali rimangono stabili quando il disegno viene congelato prima dell'inizio dell'approvvigionamento e due fornitori sono qualificati in base alle stesse specifiche.
Il rivetto più economico del catalogo diventa la parte più costosa del dispositivo il giorno in cui un audit rileva un lotto non rintracciabile.
L'acciaio inossidabile 316L copre la maggior parte delle applicazioni perché resiste bene al freddo, accetta la passivazione e sopravvive alla sterilizzazione con vapore, ossido di etilene e gamma. Il titanio di grado 2 e grado 5 viene utilizzato laddove il peso, la compatibilità con la risonanza magnetica o l'isolamento galvanico sono importanti e l'MP35N appare nei giunti ad alto ciclo.
Sì, a condizione che il fornitore possa conservare le specifiche. La parte deve soddisfare i requisiti di biocompatibilità e pulizia del dispositivo, garantire la tracciabilità del lotto ed essere installata mediante un processo convalidato. La maggior parte delle linee di rivetti commerciali non sono in grado di fornire documentazione sul livello di calore o di modificare il controllo, e questo è ciò che le squalifica.
Impostare prima la tolleranza del foro, H9 o H10 per un giunto girevole, quindi specificare il gioco diametrale, l'intervallo di durezza del gambo e l'altezza della testa del rullo. Terminare con un requisito funzionale sul giunto assemblato, come una coppia di articolazione compresa tra 0,02 e 0,2 newton metri e un gioco assiale massimo di 0,1 mm.
I rivetti compaiono principalmente negli strumenti, nei sistemi di rilascio e nell'hardware di imballaggio sterile piuttosto che negli impianti a lungo termine. Quando un rivetto entra in un gruppo impiantabile, la lega deve essere di grado implantare, la superficie deve soddisfare la categoria di test ISO 10993-1 pertinente e il processo di impostazione deve essere convalidato per quello specifico dispositivo.
Abbina il rivetto al giunto, documenta il giunto, quindi qualifica due fornitori rispetto allo stesso disegno. Quell'ordine impedisce a una parte di due centesimi di ritardare il rilascio di un dispositivo.