





ASME B18.2.1 rispetto a DIN 931/933 Raggio di raccordo sottotesta del bullone esagonale: in che modo le differenze influiscono fondamentalmente sulla durata a fatica e sul fattore di concentrazione delle sollecitazioni (Kt)?
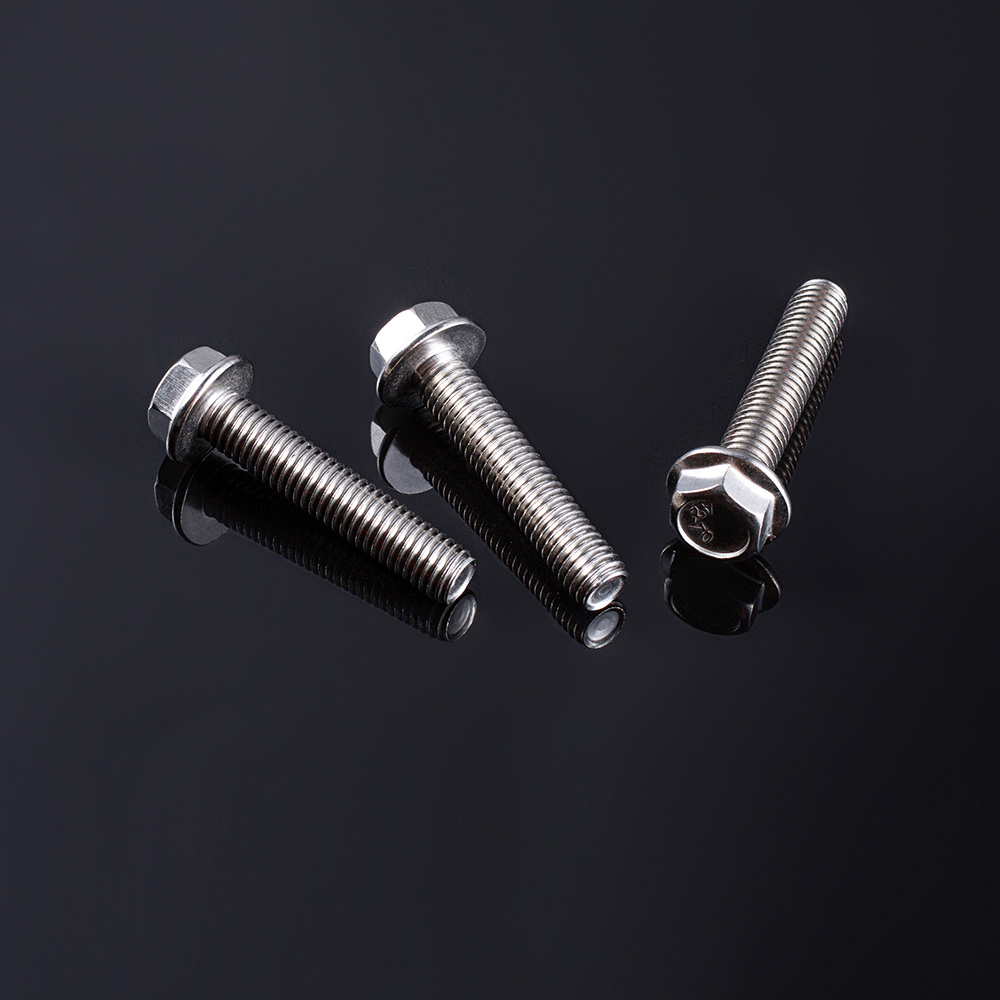
Il raggio del raccordo sottotesta, la zona di transizione curva tra la testa del bullone e il gambo, è una delle caratteristiche geometriche più critiche che determinano le prestazioni a fatica di un bullone esagonale. Mentre ASME B18.2.1 (standard americano) e DIN 931/933 (standard tedesco) specificano entrambi bulloni esagonali per uso industriale generale, i diversi requisiti per questa geometria del raccordo hanno profonde implicazioni sulla concentrazione delle sollecitazioni e sulla durata a fatica. Questo articolo analizza queste differenze dal punto di vista dell'ingegneria meccanica e della produzione.
1. Differenze standard: requisiti del raggio del raccordo
La tabella seguente riassume le principali differenze dimensionali e di filosofia di progettazione tra i bulloni esagonali ASME e DIN per quanto riguarda il raccordo sottotesta.
| Parametro | ASME B18.2.1 (serie in pollici) | DIN 931/933 (serie metrica) |
|---|---|---|
| Definizione del raggio del raccordo | Specificato come raggio massimo, che consente un ampio intervallo di tolleranze di produzione | Specifica un raggio minimo, garantendo una transizione più fluida per le applicazioni critiche per la fatica |
| Intervallo di raggio tipico (equivalente a M10 – M24) | 0,8–1,4 mm (massimo) | ≥ 1,0 mm (minimo) |
| Riferimento alla misurazione | Misurato alla giunzione tra testa e gambo | Misurato con un calibro del raggio; deve soddisfare i requisiti minimi |
| Filosofia progettuale | Dà priorità all'economia manifatturiera con Kt accettabili ma più alti | Dà priorità alla resistenza alla fatica con Kt inferiore e durata operativa estesa |
2. La fisica della concentrazione dello stress: come il raggio del raccordo influisce su Kt
Il fattore di concentrazione dello stress (Kt) descrive l'amplificazione dello stress nominale in corrispondenza di una discontinuità geometrica. Per il raccordo sottotesta, un raggio più piccolo concentra lo stress in un'area più ristretta, aumentando notevolmente il picco di stress locale. La fisica è ben consolidata:
- Picco di stress locale: Un raccordo affilato e di piccolo raggio costringe le linee di flusso della sollecitazione a piegarsi bruscamente, creando un picco di sollecitazione localizzato che può essere molte volte superiore alla sollecitazione nominale del gambo.
- Gradiente di deformazione: Un raggio maggiore distribuisce la sollecitazione su un'area più ampia, riducendo il valore di picco e creando un gradiente di deformazione più favorevole, riducendo di fatto la forza trainante per l'innesco della cricca.
- Vulnerabilità del caricamento ciclico: Sotto carichi dinamici, l’elevata concentrazione di sollecitazioni in corrispondenza di un raccordo acuto diventa il sito preferito per la nucleazione di cricche da fatica, portando a rotture premature.
L'evidenza sperimentale conferma questa relazione: aumentando il raggio del raccordo dal valore minimo a un valore ottimizzato maggiore si riduce significativamente il fattore di concentrazione delle sollecitazioni. Le analisi agli elementi finiti hanno dimostrato che l'ottimizzazione della geometria del raccordo può ridurre lo stress massimo di Von-Mises di oltre il 40%, con Kt che scende da ~9,08 a ~5,35.
Le prove di fatica sugli elementi di fissaggio hanno dimostrato che un raggio di raccordo più ampio può tradursi direttamente in un prolungamento della durata a fatica, in alcuni casi di un fattore pari o superiore a 2 con carichi ciclici identici.
3. Implicazioni sulla vita a fatica: quale standard offre prestazioni migliori?
Poiché le cricche da fatica generalmente iniziano nei siti di concentrazione delle sollecitazioni, il raccordo sottotesta è una zona critica nota, che rappresenta circa il 15% dei guasti per fatica dei bulloni. L'approccio dello standard al raggio del raccordo influisce direttamente sulle prestazioni del bullone sotto carichi ciclici.
- Stile DIN (raggio minimo maggiore): Il requisito di un raggio minimo maggiore riduce la concentrazione delle sollecitazioni, rendendo il bullone più resistente all’innesco di cricche da fatica. Ciò è particolarmente vantaggioso in applicazioni con carichi ciclici e vibrazioni da moderati ad elevati.
- Stile ASME (raggio massimo con ampia tolleranza): Sebbene lo standard consenta un'ampia gamma, non impone un ampio raggio minimo. I bulloni prodotti con raggi all'estremità inferiore della tolleranza subiranno una maggiore concentrazione di sollecitazioni e una durata a fatica ridotta rispetto alle loro controparti DIN.
Vale la pena notare che la maggior parte dei cedimenti per fatica del bullone si verificano in corrispondenza del primo filetto innestato (circa il 70%), con l'eccentricità del filetto e il raccordo sottotesta che rappresentano le successive posizioni più vulnerabili. Tuttavia, per le applicazioni in cui l'impegno filettato è ben progettato e la distribuzione del carico è ottimizzata, il raccordo sottotesta diventa il fattore decisivo.
4. Prospettiva di produzione: raggiungimento della geometria di raccordo ottimale
I processi di produzione svolgono un ruolo cruciale nel raggiungimento della geometria del raccordo desiderata e dei suoi effetti di miglioramento della fatica. Il processo di piegatura a freddo crea intrinsecamente un raccordo, ma il suo raggio e la qualità della superficie possono variare in modo significativo. Trattamenti superficiali come la laminazione d'angolo o la pallinatura possono aumentare ulteriormente la resistenza alla fatica introducendo tensioni residue di compressione benefiche e migliorando la finitura superficiale.
Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) è un'impresa a conduzione familiare sotto SEA Monies Metal Co., Ltd., che eredita 20 anni di esperienza familiare e patrimonio di qualità nella produzione di metalli. Facendo affidamento sulla forte capacità produttiva e sui vantaggi della catena di fornitura di Shengzhao Metal, siamo specializzati nella ricerca e sviluppo, nella produzione e nelle vendite globali di prodotti in metallo di alta qualità. Aderendo alla ricerca della precisione, all'atteggiamento lavorativo rigoroso e all'impegno a lungo termine della famiglia, forniamo prodotti e servizi stabili e affidabili a clienti in tutto il mondo.
Sfruttando le solide capacità di ricerca e sviluppo e di produzione della fabbrica, siamo specializzati in rivetti, bulloni, dadi, rondelle, perni, viti e varie parti personalizzate non standard ad alta resistenza. La nostra gamma di prodotti copre materiali tra cui acciaio inossidabile, acciaio legato, lega di alluminio, rame e leghe speciali, utilizzando processi come ricalcatura a freddo, forgiatura a caldo e lavorazione CNC. I nostri prodotti vengono esportati in oltre 25 paesi, servendo più di 200 clienti.
Chance & Union si impegna a connettere perfettamente il "Prodotto in Cina" con il mercato internazionale, fornendo ai clienti globali soluzioni di fissaggio complete, dalla ricerca e sviluppo alla produzione di massa attraverso tecnologia professionale e qualità eccezionale. Per i clienti che richiedono prestazioni di fatica superiori, possiamo produrre bulloni esagonali con raggi di raccordo sottotesta ottimizzati che soddisfano o superano le specifiche DIN.
5. Domande frequenti (FAQ)
- D1: I bulloni esagonali ASME e DIN sono intercambiabili per le applicazioni critiche per la fatica?
R: Non senza verificare la geometria del raccordo. Sebbene entrambi gli standard siano dimensionalmente simili, la più ampia tolleranza del raccordo dello standard ASME può comportare raggi più acuti che riducono la durata a fatica. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) consiglia di specificare il raggio minimo del raccordo e i requisiti di finitura superficiale per garantire prestazioni di fatica costanti. - D2: Come posso verificare il raggio del raccordo sottotesta di un lotto di bulloni ricevuto?
R: Il raggio del raccordo può essere controllato utilizzando misuratori di raggio, comparatori ottici o macchine di misura a coordinate (CMM). Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) fornisce rapporti di ispezione e può personalizzare i parametri di produzione per garantire la conformità ai requisiti di filetto specificati. - D3: I processi post-produzione possono migliorare la durata a fatica dei bulloni con raggi di raccordo piccoli?
R: Sì. La laminazione dei raccordi dopo il trattamento termico (lavorazione a freddo) o la pallinatura possono introdurre tensioni residue di compressione che aumentano significativamente la durata a fatica. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) offre questi servizi a valore aggiunto per migliorare le prestazioni dei bulloni esagonali standard e personalizzati.
ASTM A153 rispetto a ISO 1461: quantificazione delle differenze di spessore del rivestimento per bulloni esagonali M20 e HDG più grandi
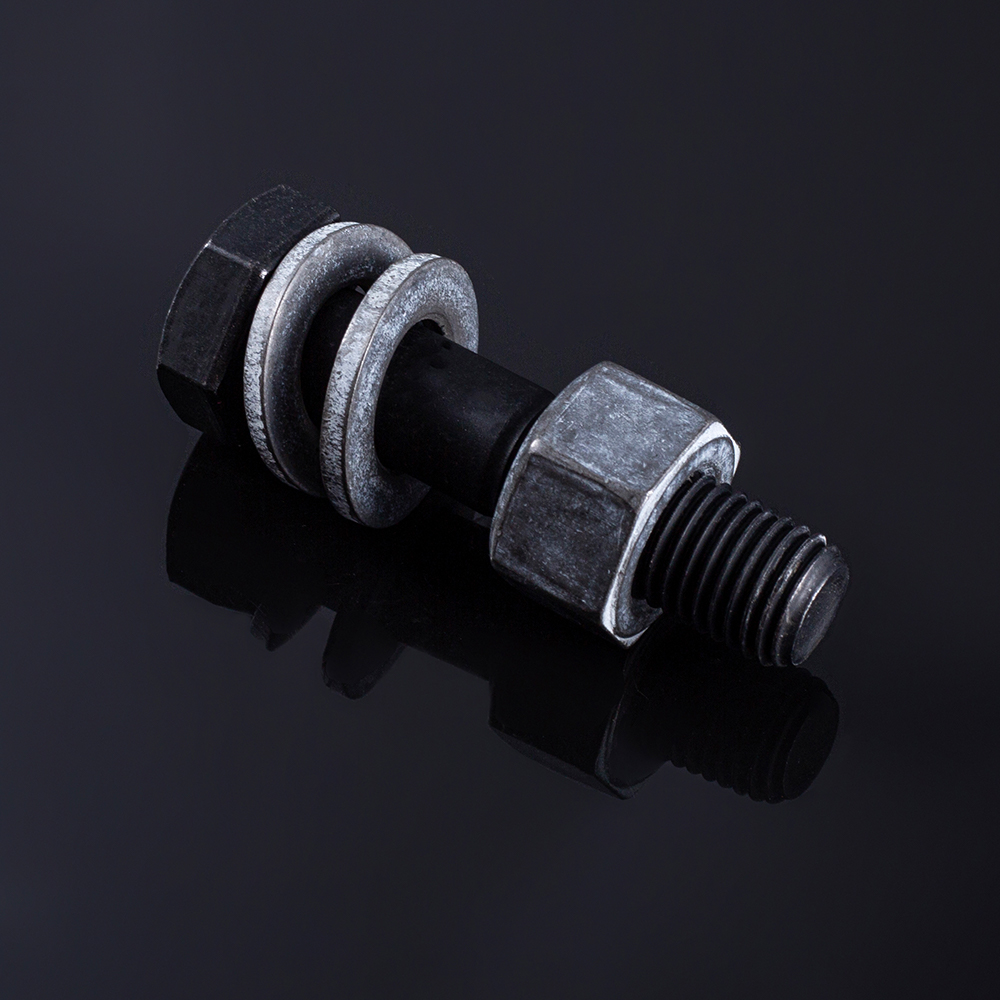
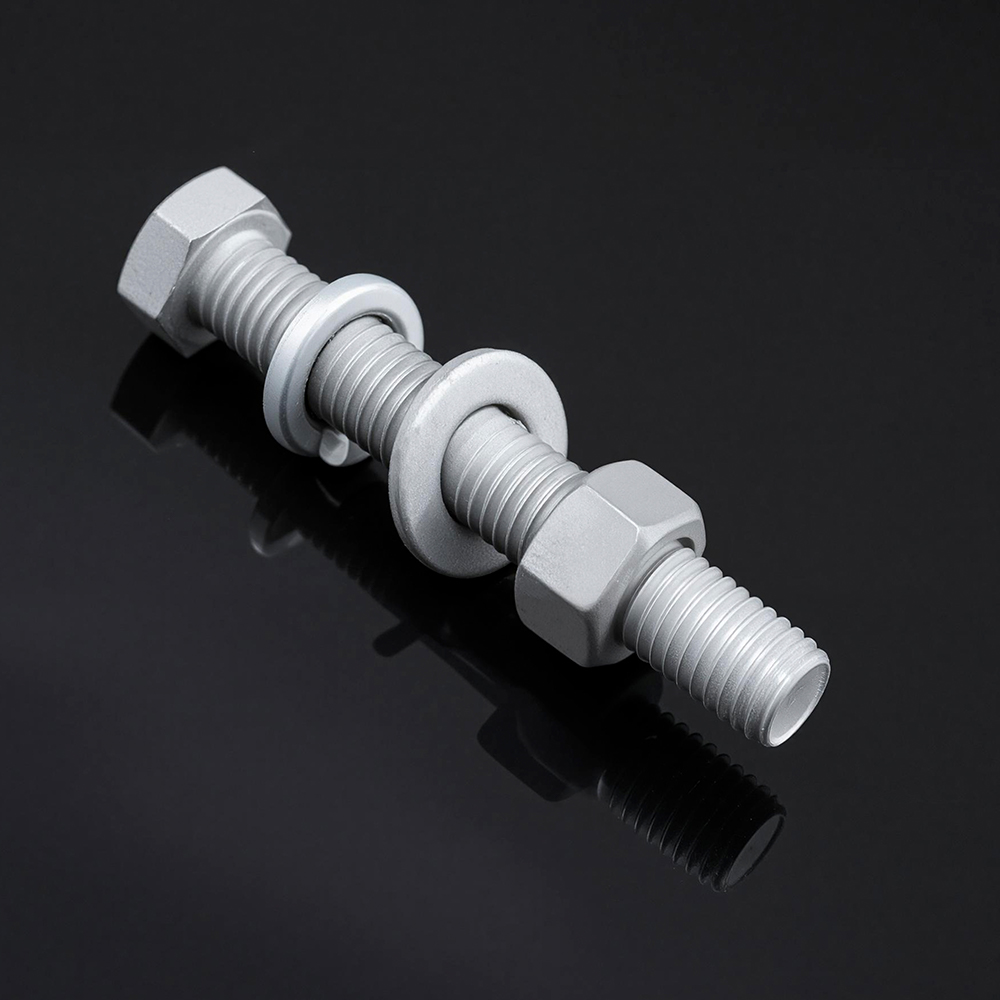
Quando si specifica la zincatura a caldo (HDG) bulloni esagonali per le infrastrutture pesanti – torri di trasmissione, collegamenti a ponte o piattaforme offshore – la scelta tra gli standard ASTM A153 e ISO 1461 determina direttamente il livello minimo di protezione dalla corrosione. Per gli elementi di fissaggio M20 e di diametro maggiore (tipicamente > 6 mm o equivalente a 1/4 di pollice), i due standard divergono significativamente per quanto riguarda i requisiti di spessore del rivestimento. Questo articolo fornisce un confronto quantitativo affiancato e spiega le implicazioni pratiche.
1. La distinzione fondamentale: hardware e fabbricazioni generali
ASTM A153 è progettato specificamente per "hardware": elementi di fissaggio filettati, rondelle e articoli simili di piccole dimensioni o centrifugati. La norma ISO 1461 (e il suo equivalente regionale EN ISO 1461), al contrario, si applica ampiamente agli articoli fabbricati in acciaio, comprese sezioni strutturali, piastre e tubi. Sebbene la ISO 1461 contenga una sezione separata per gli articoli centrifugati (compresi gli elementi di fissaggio filettati), le sue tabelle di spessore sono strutturate in base alle categorie di spessore dell'acciaio piuttosto che alla classe degli elementi di fissaggio.
Per i bulloni esagonali M20 e più grandi, entrambi gli standard applicano lo stesso principio fondamentale: lo spessore dell'acciaio di base supera i 6 mm, attivando il livello di spessore del rivestimento più elevato. Tuttavia, i minimi richiesti differiscono in modo misurabile.
2. Confronto quantitativo dello spessore del rivestimento
La tabella seguente presenta i requisiti minimi di spessore del rivestimento per bulloni esagonali HDG M20 e più grandi secondo entrambi gli standard.
| Parametro | ASTM A153 (Classe C – Elementi di fissaggio > 3/8″ / M10) | ISO 1461 (Articoli centrifugati > 6 mm di diametro) |
|---|---|---|
| Spessore minimo del rivestimento locale | 1,7 mil ≈ 43 µm | 40 µm (equiv. 285 g/m²) |
| Spessore minimo medio (medio) del rivestimento | 2,1 mil ≈ 53 µm | 50 µm (equivalente 360 g/m²) |
| Riferimento di massa del rivestimento | Spessore misurato direttamente (mils o µm) | Specificato sia in µm che in g/m² |
| Metodo di misurazione | Spessimetro magnetico o gravimetrico | Spessimetro magnetico o gravimetrico |
| Applicazione tipica | Bulloni, dadi, rondelle e altro hardware | Hardware, sezioni strutturali e acciaio fabbricato |
Nota: ASTM A153 Classe C copre dispositivi di fissaggio con diametro superiore a 3/8 pollici (≈ M10). Per i bulloni M20 e più grandi, questa classificazione si applica direttamente. Lo spessore locale minimo di 1,7 mils (≈ 43 µm) è un requisito difficile per ogni singolo campione, mentre lo spessore medio deve raggiungere 2,1 mils (≈ 53 µm).
La norma ISO 1461 specifica uno spessore locale minimo di 40 µm e uno spessore medio di 50 µm per articoli filettati centrifugati con un diametro superiore a 6 mm.
3. Implicazioni pratiche della differenza
La differenza quantitativa (circa 3 µm nello spessore minimo locale e 3 µm nello spessore medio) può sembrare piccola, ma comporta implicazioni significative per la conformità della qualità e la durata di servizio.
- Minimo locale più severo della ISO 1461: A 40 µm, il minimo locale ISO 1461 è leggermente inferiore ai 43 µm (1,7 mil) di ASTM A153. Tuttavia, il requisito medio di 50 µm della norma ISO 1461 è strettamente allineato con i 53 µm di ASTM. La differenza pratica sta nell'ispezione: un lotto conforme a ASTM A153 soddisferà automaticamente gli spessori minimi di ISO 1461, ma il contrario non è garantito se lo spessore locale scende al di sotto di 43 µm.
- Criteri di ispezione e rifiuto: ASTM A153 consente ai singoli campioni di scendere al minimo locale, a condizione che la media del campione soddisfi i requisiti medi. ISO 1461 applica una logica simile ma utilizza protocolli di arrotondamento e misurazione leggermente diversi.
- Correlazione della durata di servizio: I rivestimenti più spessi generalmente forniscono una protezione dalla corrosione più lunga in ambienti aggressivi. La differenza di 3 µm rappresenta un'estensione marginale ma misurabile del tempo necessario alla comparsa della prima ruggine rossa nei test accelerati in nebbia salina.
Vale anche la pena notare che la norma ISO 1461 è armonizzata con la norma EN ISO 10684, uno standard dedicato agli elementi di fissaggio, per i requisiti di tolleranza della filettatura, che garantisce che i dadi possano essere assemblati senza grippaggi.
4. Prospettiva della produzione e della garanzia della qualità
Il raggiungimento costante di questi spessori minimi di rivestimento su bulloni esagonali di grande diametro richiede un controllo preciso del tempo di immersione, della velocità di prelievo e dei parametri di centrifugazione. La maschiatura o la spazzolatura della filettatura post-zincatura sono spesso necessarie per mantenere le tolleranze di adattamento della filettatura ISO 965-1, un passaggio che non deve ridurre il rivestimento al di sotto dei minimi specificati.
Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) è un'impresa a conduzione familiare sotto SEA Monies Metal Co., Ltd., che eredita 20 anni di esperienza familiare e patrimonio di qualità nella produzione di metalli. Facendo affidamento sulla forte capacità produttiva e sui vantaggi della catena di fornitura di Shengzhao Metal, siamo specializzati nella ricerca e sviluppo, nella produzione e nelle vendite globali di prodotti in metallo di alta qualità. Aderendo alla ricerca della precisione, all'atteggiamento lavorativo rigoroso e all'impegno a lungo termine della famiglia, forniamo prodotti e servizi stabili e affidabili a clienti in tutto il mondo.
Sfruttando le solide capacità di ricerca e sviluppo e di produzione della fabbrica, siamo specializzati in rivetti, bulloni, dadi, rondelle, perni, viti e varie parti personalizzate non standard ad alta resistenza. La nostra gamma di prodotti copre materiali tra cui acciaio inossidabile, acciaio legato, lega di alluminio, rame e leghe speciali, utilizzando processi come ricalcatura a freddo, forgiatura a caldo e lavorazione CNC. I nostri prodotti vengono esportati in oltre 25 paesi, servendo più di 200 clienti.
Chance & Union si impegna a connettere perfettamente il "Prodotto in Cina" con il mercato internazionale, fornendo ai clienti globali soluzioni di fissaggio complete, dalla ricerca e sviluppo alla produzione di massa attraverso tecnologia professionale e qualità eccezionale. Per i bulloni esagonali HDG, controlliamo rigorosamente lo spessore del rivestimento per soddisfare o superare i requisiti ASTM A153 e ISO 1461, con rapporti di ispezione completi forniti per ciascun lotto.
5. Domande frequenti (FAQ)
- D1: Un lotto di bulloni M20 HDG può soddisfare contemporaneamente sia ASTM A153 che ISO 1461?
R: Sì. Poiché il minimo locale ASTM A153 (43 µm) è leggermente superiore a quello ISO 1461 (40 µm) per gli elementi di fissaggio più grandi, qualsiasi lotto pienamente conforme ad ASTM A153 soddisferà anche i requisiti locali e medi ISO 1461. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) produce abitualmente bulloni esagonali HDG che soddisfano entrambi gli standard, semplificando l'approvvigionamento globale. - D2: Quale standard è più comunemente specificato per i progetti infrastrutturali al di fuori del Nord America?
R: ISO 1461 è lo standard predefinito per la maggior parte dei progetti europei, asiatici e mediorientali. Tuttavia, molti specificatori internazionali accettano entrambi gli standard, a condizione che lo spessore del rivestimento soddisfi o superi i minimi applicabili. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) può fornire prodotti certificati secondo uno degli standard o entrambi, in base ai requisiti del progetto. - D3: Un rivestimento HDG più spesso influisce sull'adattamento della filettatura per i bulloni M20?
R: Sì. Rivestimenti eccessivamente spessi possono interferire con le tolleranze della filettatura. Sia ASTM A153 che ISO 1461 consentono la maschiatura o la spazzolatura dopo la zincatura per garantire il corretto adattamento del dado, a condizione che venga mantenuto lo spessore minimo del rivestimento specificato. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) applica una centrifugazione controllata e, ove necessario, la pulizia della filettatura post-galvanizzazione per garantire che bulloni e dadi si assemblano senza intoppi.