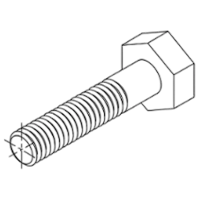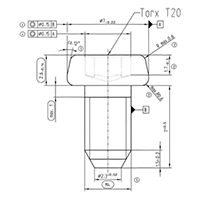

Due viti che accettano entrambe una punta Phillips n. 2 non si comporteranno allo stesso modo nella stessa guida in acero. Una vite per legno n. 10 taglia un filo grossolano e affilato che separa le fibre e stringe un giunto. Una vite per macchina 10-24 porta una filettatura di 60 gradi realizzata per un dado, un inserto o un foro maschiato e, inserita direttamente nel legno nudo, contiene una frazione di ciò che suggerisce il suo diametro. La discrepanza si manifesta nei telai dei mobili, nelle attrezzature dei negozi, negli espositori e nei pannelli delle attrezzature, e la causa è solitamente la stessa: un giunto che deve staccarsi di nuovo e una vite da legno utilizzata per abitudine.
La soluzione non è scegliere tra i due. Fa corrispondere il dispositivo di fissaggio all'ancoraggio sul lato opposto del giunto.
Una vite per macchina per legno è una normale vite per macchina utilizzata in un assemblaggio di legno o legno composito e trasporta un carico di lavoro solo quando il lato in legno del giunto fornisce una propria filettatura per macchina.
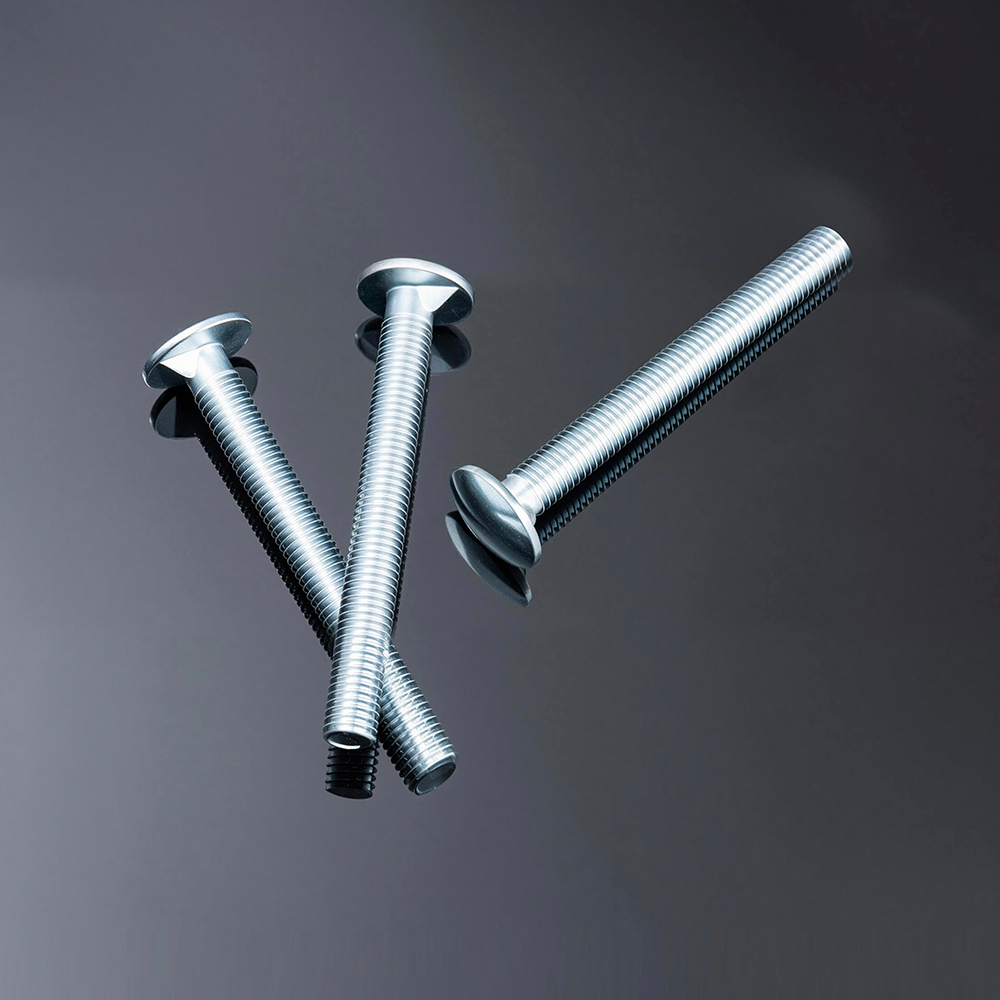
La vite stessa non cambia mai. Un 10-24 è un 10-24 sia che finisca in un supporto d'acciaio o in un grembiule di noce. Ciò che cambia è la parte in cui si avvita: un inserto filettato, un dado a T, un dado cilindrico, un dado per rivetti o una piastra metallica maschiata. Rimuovi quell'ancora e la vite della macchina diventa un perno liscio con un morso poco profondo.
Le viti per legno hanno una geometria diversa. L'angolo della filettatura è più vicino a 30 o 40 gradi, il passo è grossolano, la punta è rastremata e la maggior parte delle dimensioni lascia un gambo non filettato sotto la testa in modo che i due pezzi possano essere uniti. Quella geometria taglia e sposta la fibra. Il filo di una macchina schiaccia invece la fibra, motivo per cui lo stesso diametro sembra così diverso sotto un driver.
I cataloghi trattano la "vite a macchina" come se descrivesse un'applicazione. Non è così. Descrive uno standard di filettatura, uno stile di testa e un'unità. Qualsiasi vite per macchina diventa una vite per macchina da legno nel momento in cui viene accoppiata con un ancoraggio adatto al legno e quell'accoppiamento, non la vite, decide le prestazioni del giunto.
A parità di diametro nominale, il passo della filettatura di una vite per legno è circa da 2,5 a 3 volte più grossolano di quello di una vite per macchina e quel singolo numero decide quanta fibra impegna la filettatura.
Una vite M6 avanza di 1,0 mm per giro. Una vite per legno o truciolato da 6 mm con lo stesso diametro del corpo ha generalmente un passo di 3,0 mm, quindi ogni giro sposta circa tre volte più fibra. Nel legno, il volume delle fibre spostate equivale al grip. Nell'acciaio, il numero di fili equivale all'area di taglio. Nessuna delle due geometrie è superiore; ognuno è rivolto a un materiale diverso.
La conseguenza pratica: quando una vite per macchina morde direttamente nel legno, solo le creste del filetto entrano in contatto e la forza di estrazione è ben inferiore a quella di una vite per legno dello stesso diametro nello stesso foro. Ecco perché l’ancora conta più della vite.
Inserti filettati, dadi a T o dadi cilindrici, bulloni passanti con rondella e dado e inserti termofissati sono i quattro modi affidabili per dare a una vite qualcosa in cui avvitarsi. Ognuno baratta l’accesso all’installazione con il potere di mantenimento.
Praticare il foro sul corpo secondo le specifiche del produttore dell'inserto, inserire o avvitare l'inserto con una chiave esagonale o un cacciavite a taglio, quindi avvitare normalmente la vite a macchina. Gli inserti M6 comunemente sono lunghi da 10 a 13 mm e supportano scale di potenza con lunghezza dell'inserto e diametro esterno, quindi l'inserto che sembra solido nell'acero duro può girare in MDF.
Un dado a T necessita di accesso dalla parte posteriore: forare 9,5 mm (3/8 di pollice) per un dado a T da 1/4-20, inserirlo e i denti mordono mentre la vite unisce le parti. Quando la parte posteriore è chiusa, un dado a botte con foratura incrociata svolge lo stesso lavoro dal bordo, che è il modo in cui viene costruita la maggior parte dei mobili flat-pack.
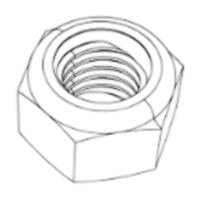
L'opzione più resistente e la più semplice da ispezionare. Il carico viaggia attraverso l'intero spessore del legno, le rondelle lo distribuiscono sulla superficie e un dado di bloccaggio con inserto in nylon lo mantiene lì. Usalo ogni volta che entrambe le facce sono raggiungibili: banchi, staffe, basi macchina, collegamenti strutturali.
Nell'MDF, nei bordi in compensato e nella plastica stampata, un inserto termofissato in ottone installato con un saldatore a circa 250 gradi Celsius crea un filo della macchina che sopravvive a ripetuti assemblaggi. Nel legno massiccio è il più debole dei quattro ancoraggi.
Quando una vite di macchina deve mordere direttamente nel legno, forare tra il diametro minore della vite e il suo diametro primitivo, che corrisponde a circa 0,8-0,9 del diametro maggiore, quindi testare l'adattamento su un pezzo di scarto prima di toccare la parte reale.
| Vite di macchina | Passo della filettatura | Diametro maggiore | Foro pilota, legno tenero | Foro pilota, legno duro |
| 6-32 UNC | 32 TPI | 0,138 pollici (3,5 mm) | 7/64 pollici (2,8 mm) | 3 mm (0,118 pollici) |
| 8-32 UNC | 32 TPI | 0,164 pollici (4,2 mm) | 1/8 pollici (3,2 mm) | 9/64 pollici (3,6 mm) |
| 10-24 UNC | 24 TPI | 0,190 pollici (4,8 mm) | 9/64 pollici (3,6 mm) | 5/32 pollici (4,0 mm) |
| 1/4-20 UNC | 20 TPI | 0,250 pollici (6,4 mm) | 13/64 pollici (5,2 mm) | 7/32 pollici (5,6 mm) |
| M6×1,0 | 1,0 mm | 6,0 mm | 5,0 mm | 5,2 mm |
Due regole mantengono onesti questi numeri. Il legno duro vuole il foro più grande, i bordi del legno tenero e del compensato vogliono quello più piccolo e qualsiasi foro che consenta alla vite di girare è già fallito. In secondo luogo, le filettature a macchina nel legno nudo resistono alle vibrazioni molto meno delle filettature di legno grosso, quindi aggiungi un dado di bloccaggio, un composto frenafiletti o una rondella spaccata ogni volta che il giunto si muove.
Se un giunto viene assemblato una volta, caricato principalmente in pull-out e mai smontato, una vite da legno o una vite strutturale batte ogni volta una vite a macchina nello stesso foro.
Cinque campi su un ordine di acquisto decidono se la parte si adatta al primo tentativo: standard e passo della filettatura, lunghezza e modalità di misurazione, testa e trasmissione, materiale e finitura e i documenti di ispezione forniti con il lotto.
Un fornitore con intestazione a freddo, forgiatura a caldo e lavorazione CNC sotto lo stesso tetto può mantenere questi campi in una stampa. Zhejiang Chance & Union Import and Export Co., Ltd., un esportatore di elementi di fissaggio a conduzione familiare che lavora in acciaio inossidabile, acciaio legato, alluminio e ottone, fornisce viti standard e personalizzate non standard da disegno o campione per acquirenti in più di 25 paesi.
Sì, per giunti leggeri assemblati una sola volta. Forare tra il diametro minore e quello primitivo, mantenere la vite corta e aspettarsi un'estrazione notevolmente inferiore rispetto a una vite per legno dello stesso diametro. Per qualsiasi giunto che trasporta carico o si rompe due volte, utilizzare invece un inserto o un dado.
Circa 5,0 mm nel legno tenero e 5,2 mm nel legno duro, che si trova tra il diametro minore della filettatura M6 di 4,77 mm e il suo diametro primitivo di 5,35 mm. Effettuare prima il test sugli scarti, poiché sia le specie che il contenuto di umidità modificano l'adattamento.
No. Una vite per legno ha una filettatura grossolana, a spigolo vivo e una punta affusolata che taglia la fibra. Una vite per macchina ha una filettatura a 60 gradi, un'estremità smussata e un passo UNC, UNF o metrico standard che si accoppia con un dado, un inserto o un foro maschiato. Una vite per macchina da legno è semplicemente una vite per macchina ancorata nel legno.
L'ancora pone il limite. Un bullone passante con rondella e dado trasporta carichi molte volte maggiori di una vite avvitata nel legno nudo e un inserto filettato si inserisce tra i due a seconda della sua lunghezza. Dimensionare l'hardware in base alla capacità nominale dell'ancoraggio, non al diametro della vite.