





Bulloni strutturali esagonali pesanti A325 e A490: resistenza alla trazione e sensibilità all'intaglio: come funziona questo compromesso tra tipo a cuscinetto d'urto e connessioni critiche a scorrimento?
La selezione tra ASTM A325 (ora Grado A325 sotto F3125) e ASTM A490 (Grado A490 sotto F3125) bulloni strutturali esagonali pesanti è una delle decisioni più critiche nella progettazione delle strutture in acciaio. Sebbene l'A490 offra una resistenza alla trazione significativamente più elevata, questa resistenza comporta una maggiore sensibilità all'intaglio e un rischio maggiore di frattura fragile. Questo compromesso fondamentale determina direttamente l'idoneità di ciascun grado di bullone per le connessioni di tipo cuscinetto rispetto a quelle critiche per lo scorrimento. Questo articolo fornisce un confronto completo e un quadro decisionale pratico.
1. Confronto delle proprietà principali: A325 e A490
La tabella seguente presenta le principali differenze meccaniche e applicative tra i due gradi di bulloni strutturali, derivate dalle specifiche ASTM F3125.
| Parametro della proprietà | ASTM A325 (F3125 Grado A325) | ASTM A490 (F3125 Grado A490) |
|---|---|---|
| Resistenza alla trazione minima | 120 ksi (≈ 827 MPa) | 150 ksi (≈ 1.034 MPa) |
| Massima resistenza alla trazione | Non specificato (minimo 120 ksi) | 173 ksi (per limitare la fragilità) |
| Durezza del nucleo (HRC) | Non specificamente limitato (tipicamente C24-C35) | C33-C38 (controllo più rigoroso) |
| Sensibilità della tacca | Moderato – meno suscettibile alle fratture fragili | Alta – più sensibile alla tensocorrosione e alla rottura da idrogeno |
| Zincatura a caldo | Consentito (comunemente usato) | Vietato (rischio di infragilimento da idrogeno e ricottura) |
| Test della capacità rotazionale | Necessario per i gruppi zincati | Necessario per tutti i gruppi (con limiti di tensione superiori) |
| Prove non distruttive | Solitamente non richiesto | È richiesta l'ispezione con particelle magnetiche |
2. Tipi di connessione e applicabilità dei bulloni
La scelta tra connessioni di tipo cuscinetto e critiche allo scorrimento dipende dai requisiti strutturali di tolleranza allo scorrimento, resistenza alla fatica e controllo della deformazione.
- Connessione di tipo cuscinetto: In questo progetto, il bullone viene serrato in una condizione di "aderenza perfetta" (o completamente pretensionato) e la forza di taglio viene trasmessa principalmente attraverso la resistenza al taglio dell'albero del bullone e la capacità portante delle piastre collegate contro le pareti del foro. È previsto uno slittamento prima che l'albero del bullone entri in contatto con la parete del foro. Questo design consente costi di installazione inferiori ma comporta una deformazione maggiore e non è consigliato per giunti soggetti a inversione di carico o fatica.
- Connessione slip-critical: In questo modello, il bullone è completamente pretensionato ad un livello elevato (70% della resistenza alla trazione minima), creando un'elevata forza di serraggio che genera attrito tra le superfici di attrito. La forza di taglio viene trasmessa attraverso questo attrito e lo scorrimento non è consentito sotto i carichi di servizio. Questo design fornisce una maggiore rigidità, una migliore resistenza alla fatica ed è necessario per giunti con fori sovradimensionati o asolati o dove lo scivolamento sarebbe dannoso per le prestazioni strutturali.
La tabella seguente riassume l'applicabilità di ciascun grado di bullone a questi tipi di connessione.
| Tipo di connessione | Idoneità ASTM A325 | Idoneità ASTM A490 | Considerazione chiave |
|---|---|---|---|
| Tipo con cuscinetto (a tenuta perfetta) | Sì, ampiamente utilizzato | Sì, ma utilizzato raramente a causa dei costi e del rischio di fragilità | A325 è preferibile per collegamenti di cuscinetti economicamente vantaggiosi |
| Tipo con cuscinetto (pretensionato) | Sì, comune | Sì, con un attento controllo di qualità | A490 richiede capacità di rotazione e test MPI |
| Slip-Critical (tipo ad attrito) | Sì, standard per la maggior parte delle applicazioni | Sì, per requisiti di carico estremamente elevati | Il precarico più elevato dell'A490 offre una maggiore resistenza allo scivolamento |
3. Il compromesso tra forza e sensibilità al notch: impatto sull'idoneità della connessione
Il compromesso fondamentale tra resistenza alla trazione e sensibilità all’intaglio ha implicazioni dirette per la progettazione della connessione.
- Per connessioni di tipo cuscinetto: Queste connessioni consentono lo scivolamento e fanno affidamento sulla capacità di taglio e sulla resistenza del bullone. Poiché il bullone non è soggetto allo stesso livello di concentrazione di sollecitazioni cicliche dei giunti critici per lo scivolamento, la maggiore resistenza alla trazione dell'A490 può essere utile per resistere ai carichi di taglio e di cuscinetto. Tuttavia, la maggiore sensibilità al notch dell'A490 significa che qualsiasi danno alla filettatura, difetto superficiale o disallineamento può portare più facilmente a fratture fragili. Pertanto, sebbene l'A490 possa essere utilizzato nelle connessioni dei cuscinetti, molte specifiche consigliano l'utilizzo dell'A325 ove possibile a causa del maggior rischio di frattura fragile dell'A490.
- Per connessioni critiche per lo scorrimento: Queste connessioni richiedono un'elevata forza di serraggio per generare attrito, che è direttamente proporzionale al precarico del bullone. I bulloni A490, con la loro maggiore resistenza alla trazione, possono essere tensionati a un precarico più elevato, fornendo una maggiore resistenza allo scivolamento per lo stesso diametro del bullone. Tuttavia, l'elevato precarico combinato con l'elevata durezza dell'A490 rende il bullone più suscettibile alla tensocorrosione e all'infragilimento da idrogeno. Questo è il motivo per cui l'uso dell'A490 nelle connessioni critiche per lo scorrimento richiede un rigoroso controllo di qualità, inclusi test della capacità rotazionale e ispezione con particelle magnetiche (MPI) per rilevare difetti superficiali. Inoltre, i bulloni A490 non possono essere zincati a caldo, limitandone l'uso in ambienti corrosivi dove sono preferiti i bulloni A325 zincati.
4. Quadro decisionale pratico
Sulla base dell'analisi del compromesso, si raccomandano le seguenti linee guida per la selezione:
- Preferisco l'A325 quando: (1) La connessione è un giunto standard di tipo cuscinetto o critico con requisiti di carico moderati; (2) La zincatura a caldo è necessaria per la protezione dalla corrosione; (3) Il giunto è soggetto a carico dinamico o di fatica dove la sensibilità all'intaglio è una preoccupazione primaria; (4) Costo e disponibilità sono fattori chiave.
- Considera l'A490 quando: (1) La connessione richiede una resistenza al taglio o allo scivolamento significativamente più elevata di quella che A325 può fornire; (2) Il giunto è soggetto a carichi statici estremamente elevati e non si trova in un ambiente corrosivo; (3) Il contraente può fornire il necessario controllo di qualità (MPI, test di capacità rotazionale); (4) Il progetto è stato attentamente valutato per quanto riguarda il rischio di frattura fragile.
5. Prospettiva della produzione e della qualità
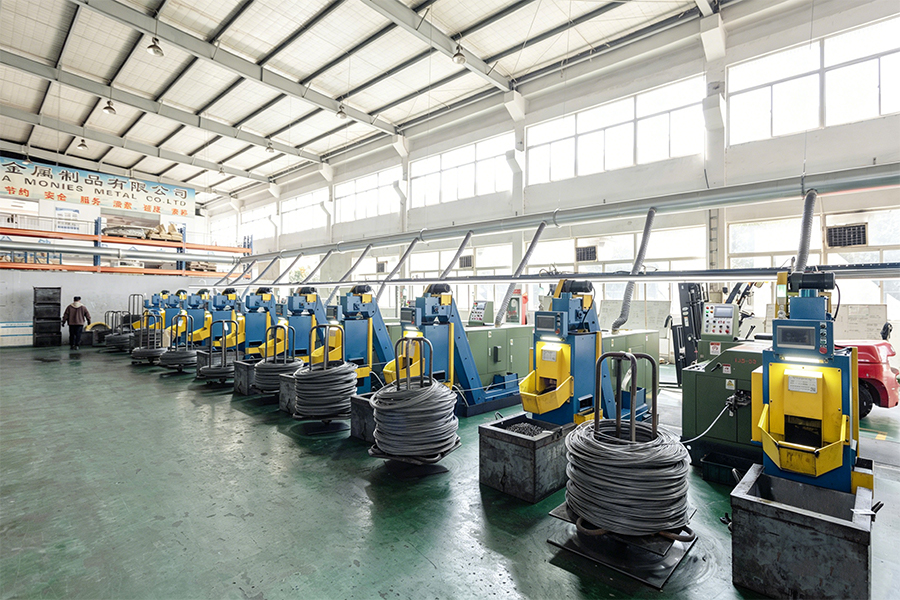
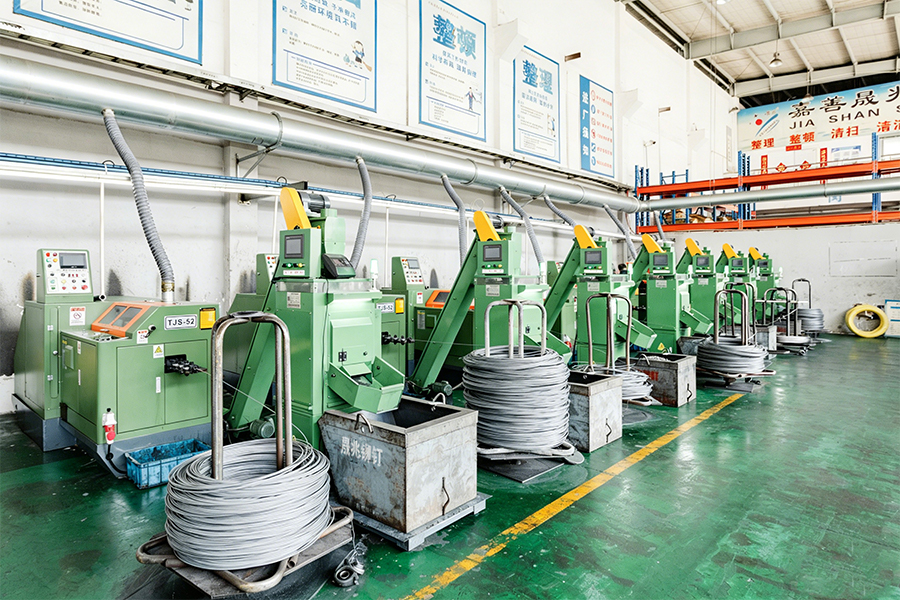
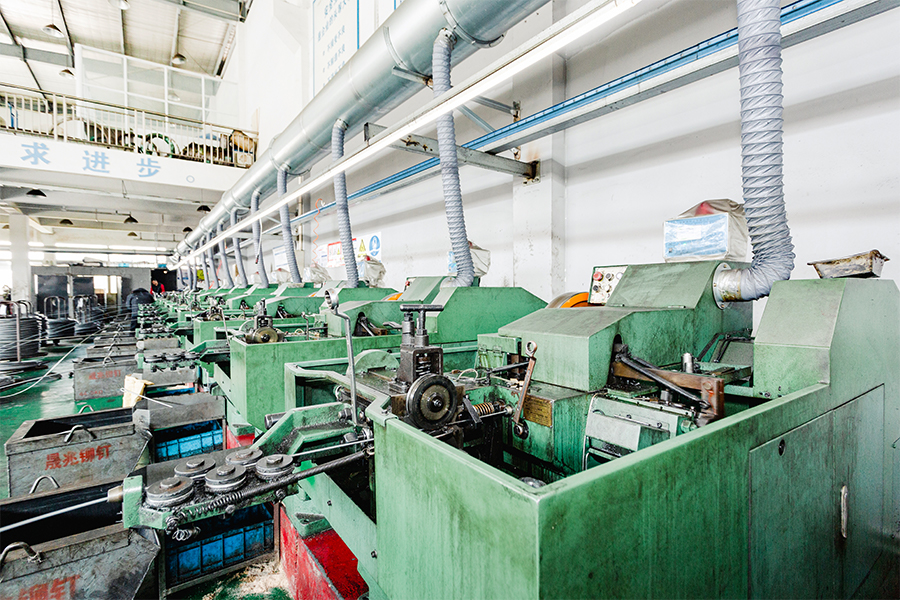
Il raggiungimento di proprietà meccaniche coerenti per i bulloni strutturali richiede un controllo preciso della chimica dei materiali, del trattamento termico e dei test. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) è un'impresa a conduzione familiare sotto SEA Monies Metal Co., Ltd., che eredita 20 anni di esperienza familiare e patrimonio di qualità nella produzione di metalli. Facendo affidamento sulla forte capacità produttiva e sui vantaggi della catena di fornitura di Shengzhao Metal, siamo specializzati nella ricerca e sviluppo, nella produzione e nelle vendite globali di prodotti in metallo di alta qualità. Aderendo alla ricerca della precisione, all'atteggiamento lavorativo rigoroso e all'impegno a lungo termine della famiglia, forniamo prodotti e servizi stabili e affidabili a clienti in tutto il mondo.
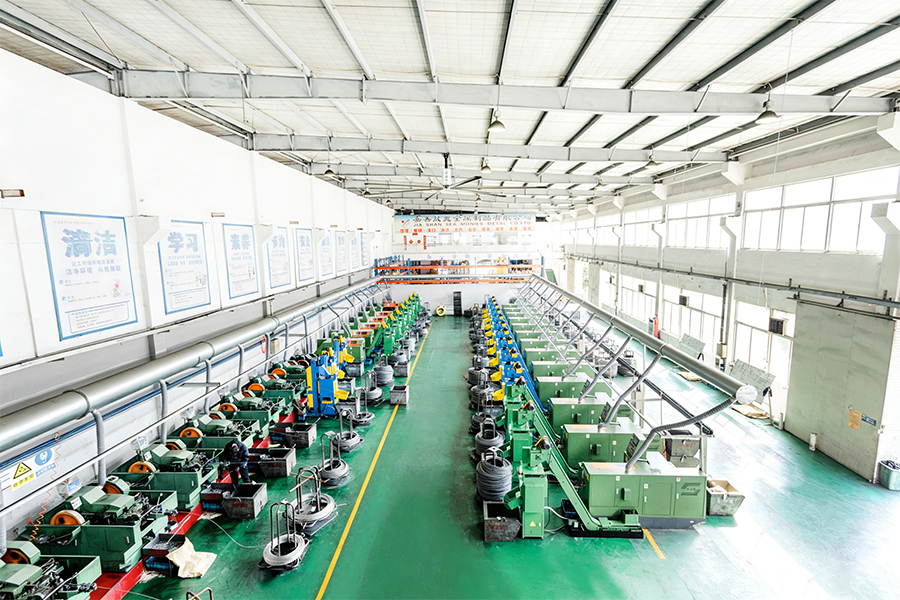
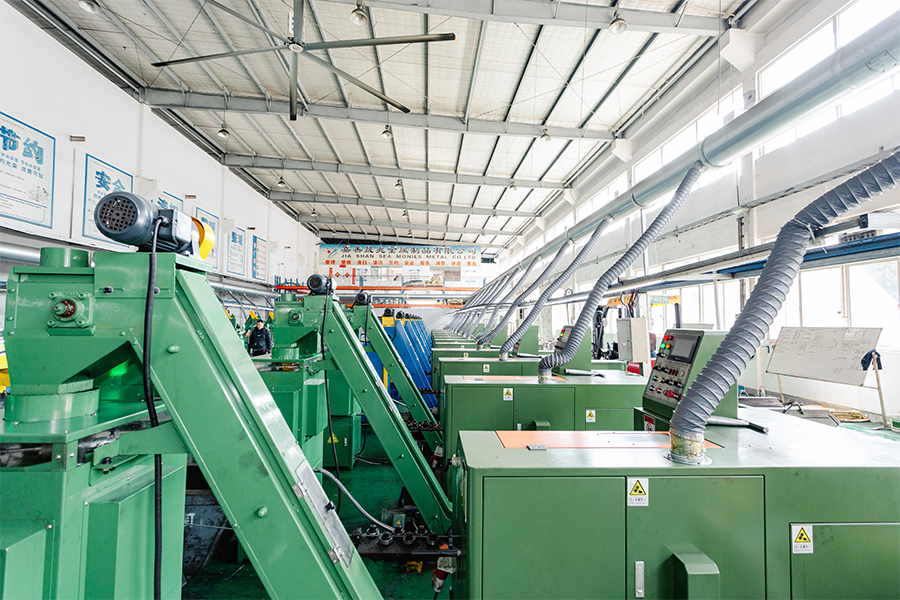
Sfruttando le solide capacità di ricerca e sviluppo e di produzione della fabbrica, siamo specializzati in rivetti, bulloni, dadi, rondelle, perni, viti e varie parti personalizzate non standard ad alta resistenza. La nostra gamma di prodotti copre materiali tra cui acciaio inossidabile, acciaio legato, lega di alluminio, rame e leghe speciali, utilizzando processi come ricalcatura a freddo, forgiatura a caldo e lavorazione CNC. I nostri prodotti vengono esportati in oltre 25 paesi, servendo più di 200 clienti.
Chance & Union si impegna a connettere perfettamente il "Prodotto in Cina" con il mercato internazionale, fornendo ai clienti globali soluzioni di fissaggio complete, dalla ricerca e sviluppo alla produzione di massa attraverso tecnologia professionale e qualità eccezionale. Per le applicazioni di bullonatura strutturale, forniamo elementi di fissaggio di grado A325 e A490 con certificati completi di test dei materiali e, per A490, i rapporti di ispezione con particelle magnetiche richiesti.
6. Domande frequenti (FAQ)
- D1: I bulloni A325 e A490 possono essere utilizzati in modo intercambiabile in una connessione strutturale?
R: No. Hanno resistenza alla trazione, durezza e sensibilità alla frattura fragile diverse. Scambiarli senza riprogettare la connessione può portare a una resistenza inadeguata o a guasti imprevisti. I bulloni A490 hanno requisiti di precarico più elevati e procedure di controllo qualità più rigorose. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) consiglia di consultare l'ingegnere strutturale del progetto prima di sostituire le qualità dei bulloni. - Q2: Perché i bulloni A490 non sono zincati a caldo?
R: I bulloni A490 non possono essere zincati a caldo per due motivi: (1) la temperatura del bagno di zinco fuso supera la temperatura di rinvenimento del bullone, ricotturando potenzialmente il bullone e riducendone la resistenza; (2) il processo di decapaggio utilizzato prima della zincatura introduce idrogeno atomico nell’acciaio, che può causare infragilimento da idrogeno, un meccanismo di rottura ritardato particolarmente pericoloso nei bulloni ad alta resistenza. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) offre bulloni strutturali zincati A325 come alternativa resistente alla corrosione. - D3: Qual è la designazione X e N per i bulloni strutturali e come si collega al tipo di connessione?
R: La designazione X indica che le filettature sono escluse dal piano di taglio (il gambo del bullone si trova nel piano di taglio), il che fornisce una maggiore capacità di taglio. La designazione N indica che le filettature possono essere incluse nel piano di taglio. Questa distinzione è fondamentale per le connessioni di tipo cuscinetto, dove la resistenza al taglio dipende dal fatto che il carico passi attraverso l'intero diametro del gambo o attraverso il diametro ridotto della radice della filettatura. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) può fornire bulloni strutturali con lunghezze di filettatura specificate per soddisfare i requisiti X o N.
Galleggiamento dei dadi esagonali in acciaio inossidabile A2-70 e A4-80: elevata duttilità o surriscaldamento nell'installazione ad alta velocità?
Il fenomeno del grippaggio della filettatura (noto anche come grippaggio o saldatura a freddo) è un problema persistente e costoso durante l'installazione di elementi di fissaggio in acciaio inossidabile austenitico, in particolare dadi esagonali A2-70 (304) e A4-80 (316). Il gallering è caratterizzato dal grippaggio dei fili: il materiale viene strappato e saldato insieme, rendendo spesso inutilizzabile il dado o il bullone. I due meccanismi causali citati più frequentemente sono l’elevata duttilità intrinseca degli acciai inossidabili austenitici e il surriscaldamento localizzato causato da strumenti di installazione ad alta velocità (ad esempio, avvitatori ad impulsi). Questo articolo analizza la fisica di ciascun meccanismo, fornisce dati comparativi e offre strategie pratiche di mitigazione.
1. Confronto dei meccanismi: elevata duttilità rispetto a surriscaldamento localizzato
La tabella seguente mette a confronto i due meccanismi principali che contribuiscono al thread gallering dadi esagonali in acciaio inossidabile .
| Parametro | Elevata duttilità (struttura austenitica) | Surriscaldamento localizzato (installazione ad alta velocità) |
|---|---|---|
| Meccanismo fisico | Gli acciai inossidabili austenitici hanno un elevato tasso di incrudimento e sono privi dello strato protettivo di ossido che si forma sugli acciai al carbonio. Sotto il contatto strisciante, la pellicola protettiva di ossido viene strappata, consentendo alle superfici metalliche nude di entrare in contatto e saldarsi insieme sotto pressione. | Gli utensili elettrici ad alta velocità (avvitatori a percussione o driver ad alto numero di giri) generano calore da attrito sull'interfaccia della filettatura. Il calore ammorbidisce lo strato superficiale, aumentando il coefficiente di attrito e favorendo l'usura dell'adesivo, accelerando il processo di gallificazione. |
| Prove primarie | Il grippaggio si verifica sia negli impianti azionati manualmente che in quelli a motore, ma la frequenza e la gravità sono significativamente più elevate quando si utilizzano utensili elettrici. Lo strato superficiale incrudito dell'acciaio inossidabile austenitico è particolarmente soggetto a grippaggio a causa della sua elevata resistenza al taglio e della mancanza di una pellicola lubrificante protettiva. | Gli studi dimostrano che all’aumentare della velocità di installazione, aumenta anche la temperatura superficiale. L'utilizzo di una chiave ad impatto può generare temperature superiori alla temperatura di ricristallizzazione del materiale, aumentando drasticamente la probabilità di grippaggio. L'uso di utensili a bassa velocità o di utensili manuali riduce significativamente i fenomeni di grippaggio. |
| Fattori che influenzano | Finitura superficiale della filettatura, angolo della filettatura, materiale del dado e presenza di lubrificanti. Superfici più lisce e l'uso di lubrificanti riducono la tendenza alla saldatura a freddo. | Velocità di installazione, immissione di coppia e utilizzo di strumenti di impatto. Precarichi più elevati aumentano anche le forze di attrito, aumentando il rischio di surriscaldamento. |
| Strategia di mitigazione | Selezionare dadi con materiali o finiture diversi (ad esempio, acciai inossidabili nitronic o rivestiti) o garantire filettature pulite e lubrificate. L'uso di composti antigrippaggio è altamente efficace. | Utilizzare strumenti di installazione a bassa velocità (utensili manuali o trapani a velocità variabile a basso numero di giri). Evitare avvitatori ad impatto per assemblaggi critici. Lasciare raffreddare il giunto tra una passata di serraggio e l'altra. |
2. Analisi dei meccanismi: quale meccanismo domina?
Un’analisi dettagliata delle prove disponibili rivela che entrambi i meccanismi contribuiscono, ma la loro importanza relativa non è uguale.
- L'elevata duttilità è la causa principale: Gli acciai inossidabili austenitici (gradi A2 e A4) sono intrinsecamente soggetti a grippaggio perché mancano dello strato protettivo di ossido superficiale su cui fanno affidamento gli acciai al carbonio per la lubrificazione. Quando le superfici della filettatura vengono premute insieme sotto carico, la pellicola di ossido si rompe e l'elevata resistenza al taglio della struttura austenitica provoca la saldatura microscopica delle asperità. Si tratta di una proprietà materiale fondamentale: spiega perché si verifica il grippaggio anche negli assemblaggi serrati a mano.
- Il surriscaldamento ad alta velocità è un importante acceleratore: Sebbene la duttilità del materiale sia la causa principale, l'uso di utensili elettrici ad alta velocità aumenta notevolmente la frequenza e la gravità del grippaggio. Il calore da attrito generato da un avvitatore a percussione può superare la temperatura di ricristallizzazione dell'acciaio inossidabile austenitico (circa 450–600°C), ammorbidendo gli strati superficiali e favorendo l'usura adesiva. Gli studi dimostrano che le installazioni che utilizzano avvitatori ad impulsi possono avere un tasso di incidenza di grippaggio 10-15 volte superiore rispetto ai gruppi serrati a mano.
- Effetto sinergico: I due meccanismi non sono indipendenti. L'elevata duttilità del materiale lo rende suscettibile al calore da attrito generato dagli utensili ad alta velocità. Il calore, a sua volta, riduce la resistenza del materiale e aumenta il coefficiente di attrito, creando un circuito di feedback positivo che accelera l'usura. Questo effetto combinato è il motivo per cui il grippaggio è spesso più grave nelle installazioni ad alta velocità che in quelle lente.
3. Impatto quantitativo della velocità di installazione
La tabella seguente fornisce un'analisi comparativa dell'incidenza del grippaggio in base alla velocità di installazione e al tipo di utensile.
| Metodo di installazione | Giri tipici | Incidenza irritante (relativa) | Consigliato |
|---|---|---|---|
| Strumento manuale (chiave dinamometrica) | ~5–10 giri/min | 1x (base) | Sì: preferito per gli assiemi critici |
| Trapano a velocità variabile (bassa velocità) | ~200–400 giri/min | 3–5x | Sì, se lubrificato e controllato |
| Trapano a velocità variabile (alta velocità) | ~800–1500 giri/min | 8–12x | Non consigliato per elementi di fissaggio inossidabili |
| Chiave a percussione | Variabile (coppia di picco elevata) | 15–20x | Fortemente sconsigliato per dadi A2/A4 |
4. Guida pratica per mitigare l'irritazione
Dato l'effetto combinato della duttilità del materiale e della velocità di installazione, si consigliano le seguenti linee guida per l'installazione sul campo:
- Utilizzare sempre un lubrificante: Applicare un composto o lubrificante antigrippaggio di alta qualità (ad esempio grasso a base di rame o nichel) alle filettature dei bulloni prima di installare il dado. La lubrificazione riduce l'attrito, riduce la generazione di calore e agisce come una barriera fisica tra le superfici della filettatura.
- Utilizza velocità di installazione lente: Evitare le chiavi a percussione per i gruppi critici in acciaio inossidabile. Utilizzare utensili manuali o trapani a velocità variabile impostati sul numero di giri effettivo più basso. Minore è la velocità, minore è il calore generato nell'interfaccia del filo.
- Mantieni i thread puliti: Contaminanti come sporco, detriti o vecchio frenafiletti possono agire come abrasivi, rompendo lo strato di ossido e dando inizio al grippaggio. Pulire accuratamente le filettature dei bulloni e dei dadi prima del montaggio.
- Consenti tempo di raffreddamento: Per assemblaggi di grande diametro o con precarico elevato, consentire al giunto di raffreddarsi tra le passate di serraggio per evitare l'accumulo di calore.
- Considera materiali alternativi: Per le applicazioni in cui l'usura è un problema persistente, prendere in considerazione l'utilizzo di gradi di acciaio inossidabile con ridotta tendenza all'usura (ad esempio, Nitronic 60 o 316 con un rivestimento speciale).
5. Prospettiva della produzione e della qualità
La consistenza della forma della filettatura e la finitura superficiale dei dadi esagonali in acciaio inossidabile sono fattori critici per prevenire il grippaggio. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) è un'impresa a conduzione familiare sotto SEA Monies Metal Co., Ltd., che eredita 20 anni di esperienza familiare e patrimonio di qualità nella produzione di metalli. Facendo affidamento sulla forte capacità produttiva e sui vantaggi della catena di fornitura di Shengzhao Metal, siamo specializzati nella ricerca e sviluppo, nella produzione e nelle vendite globali di prodotti in metallo di alta qualità. Aderendo alla ricerca della precisione, all'atteggiamento lavorativo rigoroso e all'impegno a lungo termine della famiglia, forniamo prodotti e servizi stabili e affidabili a clienti in tutto il mondo.
Sfruttando le solide capacità di ricerca e sviluppo e di produzione della fabbrica, siamo specializzati in rivetti, bulloni, dadi, rondelle, perni, viti e varie parti personalizzate non standard ad alta resistenza. La nostra gamma di prodotti copre materiali tra cui acciaio inossidabile, acciaio legato, lega di alluminio, rame e leghe speciali, utilizzando processi come ricalcatura a freddo, forgiatura a caldo e lavorazione CNC. I nostri prodotti vengono esportati in oltre 25 paesi, servendo più di 200 clienti.
Chance & Union si impegna a connettere perfettamente il "Prodotto in Cina" con il mercato internazionale, fornendo ai clienti globali soluzioni di fissaggio complete, dalla ricerca e sviluppo alla produzione di massa attraverso tecnologia professionale e qualità eccezionale. Per i dadi esagonali in acciaio inossidabile, forniamo una finitura della filettatura liscia e possiamo offrire trattamenti superficiali supplementari (come passivazione o rivestimento) per ridurre la tendenza all'usura. Includiamo anche una guida all'installazione in ogni spedizione per aiutare a prevenire l'usura sul campo.
6. Domande frequenti (FAQ)
- Q1: Posso utilizzare chiavi a impulsi su dadi in acciaio inossidabile A2-70 o A4-80?
R: È fortemente sconsigliato. Gli impatti ad alta velocità e coppia elevata di un avvitatore ad impulsi generano un notevole calore da attrito, aumentando notevolmente il rischio di grippaggio. Per gli assemblaggi critici, devono essere utilizzati solo utensili manuali o trapani a velocità variabile a bassa velocità. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) consiglia di utilizzare una chiave dinamometrica a velocità controllata per tutte le installazioni in acciaio inossidabile. - Q2: La finitura superficiale della filettatura influisce sulla tendenza al grippaggio?
R: Sì. Una superficie del filo più liscia (ad esempio, fili arrotolati anziché fili tagliati) ha un coefficiente di attrito inferiore e una tendenza ridotta a innescare grippaggio. I fili rullati hanno anche un profilo superficiale più coerente. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) utilizza processi di ricalcatura a freddo e rullatura delle filettature per produrre dadi in acciaio inossidabile con una finitura superficiale superiore, riducendo il rischio di grippaggio. - Q3: Qual è il miglior lubrificante per prevenire il grippaggio nei dadi in acciaio inossidabile?
R: Un composto antigrippaggio a base di rame o nichel è altamente efficace. Questi lubrificanti contengono particelle metalliche fini che agiscono come una barriera lubrificante solida, prevenendo il contatto metallo-metallo. Sono efficaci anche alle alte temperature. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) può fornire indicazioni sull'assemblaggio e, in alcuni casi, fornire dadi con un rivestimento lubrificante preapplicato.