





Trasformazione sistematica dei concetti di bulloni personalizzati in disegni tecnici realizzabili: il modello del triangolo funzione-processo-costo
Personalizzato bullone non standard lo sviluppo inizia con il "requisito di schizzo" del cliente, spesso un disegno approssimativo, una descrizione verbale o una parte campione. La sfida è tradurre sistematicamente tutto ciò in un disegno tecnico e in una specifica di produzione completamente definiti che siano realizzabili, ispezionabili ed economicamente vantaggiosi. Il Triangolo Funzione-Processoo-Costoo è un framework collaudato che integra tre ambiti interdipendenti: requisiti di prestazione funzionale, capacità del processo di produzione e vincoli di costo. Questo articolo descrive il flusso di lavoro sistematico e i criteri decisionali per l'applicazione di questo modello nello sviluppo di bulloni personalizzati.
1. Il modello del triangolo: componenti fondamentali e interazioni
La tabella seguente definisce i tre pilastri del modello, i loro elementi primari e le interazioni chiave che guidano la trasformazione dalla progettazione alla produzione.
| Pilastro | Elementi primari | Interazioni chiave |
|---|---|---|
| Funzione | Capacità di carico (trazione/taglio/torsione), durata a fatica, resistenza alla corrosione, intervallo di temperatura, metodo di assemblaggio e compatibilità delle parti accoppiate. | Determina il grado del materiale, la geometria, la classe della filettatura, il tipo di rivestimento e i requisiti di trattamento termico. |
| Process | Metodi di produzione: stampaggio a freddo, forgiatura a caldo, lavorazione CNC, rullatura di filetti, trattamento termico, rivestimento/placcatura superficiale. | Limita le tolleranze ottenibili, le finiture superficiali e la complessità geometrica; influenza la formabilità e il costo del materiale. |
| Cost | Ammortamento degli utensili, resa del materiale, tempo di ciclo, operazioni secondarie, requisiti di ispezione ed economie MOQ. | Bilancia i requisiti prestazionali rispetto al volume di produzione; guida le decisioni sulla selezione del processo e sul rafforzamento delle tolleranze. |
Il successo dello sviluppo di bulloni personalizzati richiede un'ottimizzazione iterativa su questi tre pilastri. Un progetto che massimizza la funzione può essere impraticabile o antieconomico; una soluzione a basso costo potrebbe non riuscire a soddisfare i requisiti prestazionali. Il modello a triangolo fornisce un approccio strutturato per rendere i compromessi visibili e giustificabili.
2. Flusso di lavoro di sviluppo sistematico
La trasformazione dallo schizzo del cliente alle specifiche pronte per la produzione segue un processo strutturato e suddiviso in fasi. I passaggi chiave sono dettagliati di seguito.
- Fase 1 – Definizione Funzionale: Tradurre l'applicazione del cliente in requisiti tecnici quantificabili. Identificare i carichi critici, l'esposizione ambientale, la temperatura di servizio e le condizioni dell'interfaccia di accoppiamento. Questa fase stabilisce la "busta prestazionale minima richiesta".
- Fase 2 – Preselezione dei materiali e del processo: In base ai requisiti funzionali, proporre i gradi dei materiali candidati (ad esempio, 35CrMo per elevata resistenza, 304 per resistenza alla corrosione) e un percorso di produzione primario (ad esempio, stampaggio a freddo per volumi elevati, CNC per forme complesse a basso volume).
- Fase 3 – Analisi di fattibilità e tolleranza: Convalidare che la geometria proposta possa essere prodotta entro le tolleranze richieste utilizzando il processo scelto. Ciò include la valutazione degli angoli di spoglia, dei sottosquadri, del gioco della matrice di rullatura del filetto e del potenziale di distorsione del trattamento termico.
- Fase 4 – Modellazione dei costi e investimento negli strumenti: Stima dei costi degli utensili, dei tempi di ciclo per parte, del tasso di scarto e dei costi di ispezione. Determinare la quantità minima richiesta per raggiungere il prezzo unitario target e presentare al cliente opzioni di prezzo scaglionate.
- Fase 5 – Finalizzazione del disegno e delle specifiche: Emetti il disegno tecnico finale con tutte le dimensioni critiche, le tolleranze, le didascalie dei materiali, le specifiche del trattamento termico, i requisiti di rivestimento e i criteri di ispezione. Includere un modello di report dimensionale per la convalida della produzione.
3. Matrice decisionale per la selezione del processo
La scelta del processo di produzione ottimale per un bullone non standard è spesso la decisione più critica nel flusso di lavoro di sviluppo. La seguente matrice decisionale fornisce un approccio strutturato basato sul volume di produzione, sulla complessità geometrica e sulle tolleranze richieste.
- Intestazione a freddo (volume elevato, forme semplici): Ideale per volumi di produzione superiori a 50.000 pezzi con geometrie della testa semplici (esagonale, piatta, piatta) e rapporti lunghezza/diametro moderati. Raggiunge un'eccellente resa del materiale (>90%) e tempi di ciclo rapidi (30-100 parti al minuto).
- Forgiatura a caldo (volumi medi, diametri grandi): Adatto per diametri superiori a M24 o forme di testa complesse che richiedono un'elevata duttilità del materiale. Offre una buona stabilità dimensionale ma richiede un maggiore investimento in attrezzature e tempi di ciclo più lenti.
- Lavorazione CNC (volumi ridotti, caratteristiche complesse): Il percorso preferito per volumi inferiori a 5.000 pezzi o progetti con fori trasversali, teste eccentriche o profili di filettatura non standard. Fornisce la massima flessibilità geometrica ma comporta costi per parte più elevati e una resa del materiale inferiore.
- Ibrido (operazioni secondarie CNC con rotta a freddo): L'approccio più conveniente per volumi medi (5.000-50.000 pezzi) che richiedono sia la formatura primaria di volumi elevati che la lavorazione meccanica di precisione limitata (ad esempio, foratura di fori trasversali, tornitura di diametri specifici).
4. Esempio pratico: sviluppo di bulloni con spallamento personalizzati
Consideriamo un cliente che necessita di un bullone con spallamento con testa eccentrica e foro trasversale, in acciaio inossidabile 316, per un'applicazione di trasformazione alimentare. Applicando il modello del triangolo:
- Funzione: Richiede resistenza alla corrosione (acciaio inossidabile 316), lunghezza precisa della spalla (±0,05 mm) e una filettatura M12 di classe 6g.
- Processo: La piegatura a freddo della testa e della spalla è fattibile, ma il foro trasversale richiede la foratura CNC come operazione secondaria. La testa eccentrica richiede uno strumento di rotta personalizzato.
- Costo: Costo degli utensili stimato a $ 2.500 con un MOQ di 10.000 pezzi per ottenere un prezzo unitario di $ 1,20. Un approccio basato solo sul CNC a volume inferiore costerebbe $ 8,50 per pezzo a 500 unità.
La raccomandazione finale è un processo ibrido: stampaggio a freddo per la geometria primaria della spalla e della testa, seguito dalla foratura trasversale CNC, con la soluzione presentata al cliente con prezzi differenziati e opzioni di tempi di consegna.
5. Prospettiva della produzione e della qualità
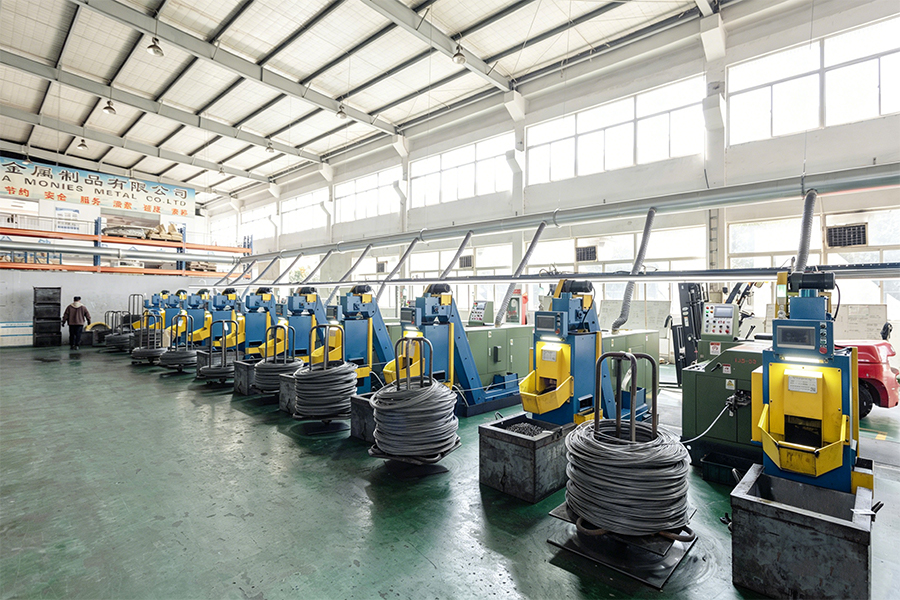
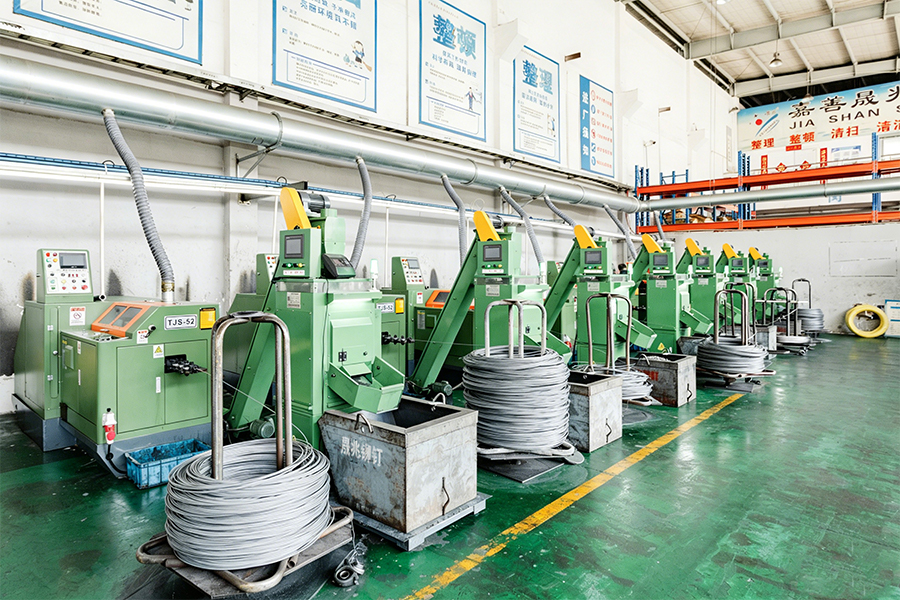
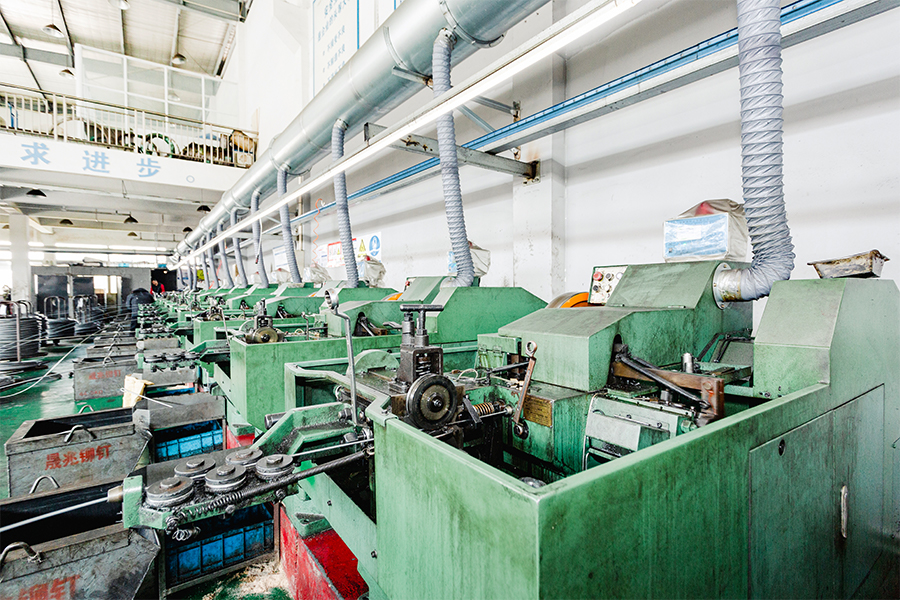
L’implementazione di successo del triangolo funzione-processo-costo richiede una profonda esperienza nella produzione e rigorosi controlli di qualità. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) è un'impresa a conduzione familiare sotto SEA Monies Metal Co., Ltd., che eredita 20 anni di esperienza familiare e patrimonio di qualità nella produzione di metalli. Facendo affidamento sulla forte capacità produttiva e sui vantaggi della catena di fornitura di Shengzhao Metal, siamo specializzati nella ricerca e sviluppo, nella produzione e nelle vendite globali di prodotti in metallo di alta qualità. Aderendo alla ricerca della precisione, all'atteggiamento lavorativo rigoroso e all'impegno a lungo termine della famiglia, forniamo prodotti e servizi stabili e affidabili a clienti in tutto il mondo.
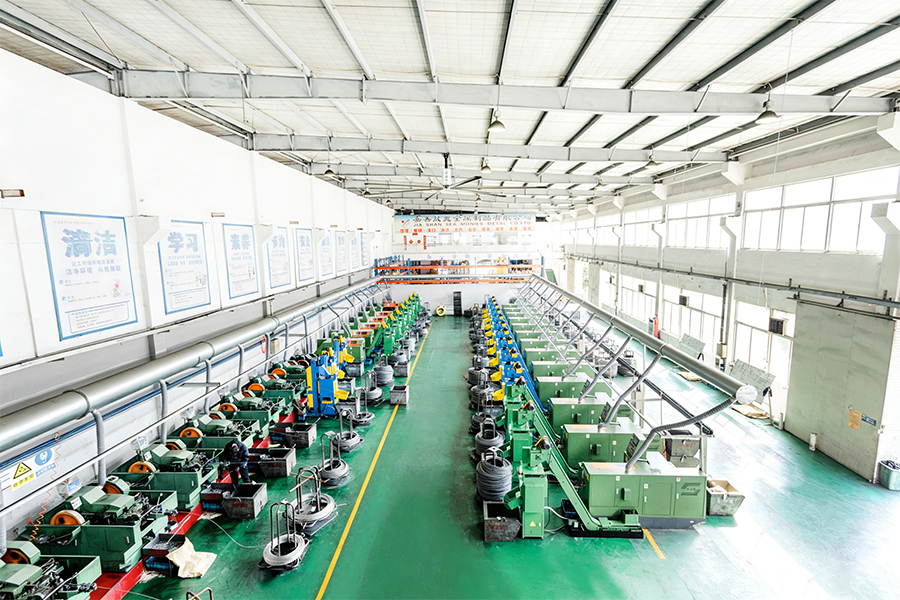
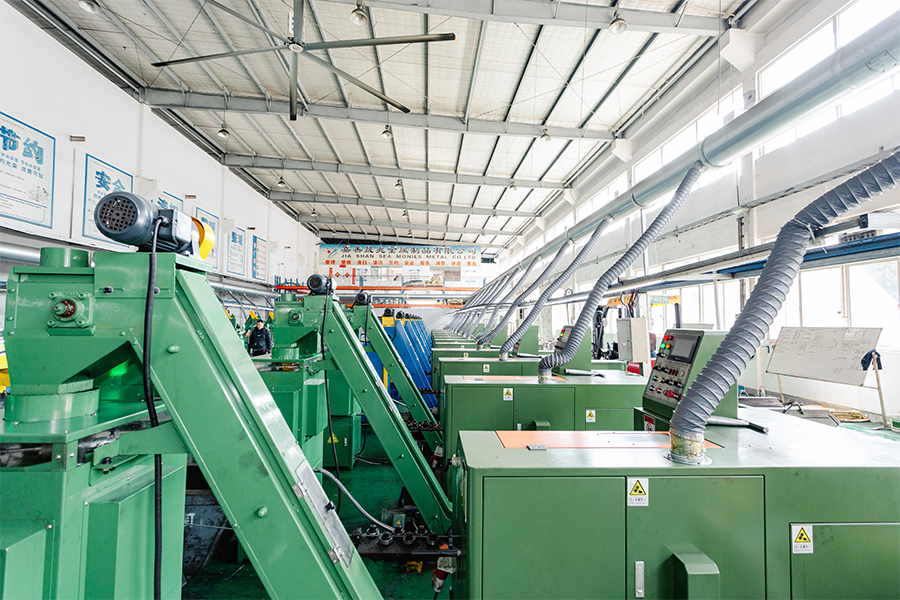
Sfruttando le solide capacità di ricerca e sviluppo e di produzione della fabbrica, siamo specializzati in rivetti, bulloni, dadi, rondelle, perni, viti e varie parti personalizzate non standard ad alta resistenza. La nostra gamma di prodotti copre materiali tra cui acciaio inossidabile, acciaio legato, lega di alluminio, rame e leghe speciali, utilizzando processi come ricalcatura a freddo, forgiatura a caldo e lavorazione CNC. I nostri prodotti vengono esportati in oltre 25 paesi, servendo più di 200 clienti.
Chance & Union si impegna a connettere perfettamente il "Prodotto in Cina" con il mercato internazionale, fornendo ai clienti globali soluzioni di fissaggio complete, dalla ricerca e sviluppo alla produzione di massa attraverso tecnologia professionale e qualità eccezionale. Il nostro team di ingegneri applica sistematicamente il modello triangolare per ogni progetto personalizzato, garantendo che il tuo schizzo diventi una specifica pronta per la produzione con chiare aspettative in termini di costi, tempi di consegna e qualità.
6. Domande frequenti (FAQ)
- Q1: Qual è la quantità minima accettata per un bullone non standard completamente personalizzato?
R: La nostra quantità minima d'ordine (MOQ) varia in base alla complessità e al percorso di produzione. Per semplici geometrie personalizzate che utilizzano l'intestazione a freddo, il MOQ può arrivare fino a 5.000 pezzi. Per pezzi complessi lavorati a CNC, possiamo accogliere ordini fino a 500 pezzi. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) fornisce una valutazione di fattibilità e costi per le vostre esigenze specifiche. - Q2: Come garantite che il primo lotto di produzione corrisponda al campione originale del cliente?
R: Il nostro processo inizia con un'analisi dimensionale e materiale dettagliata del campione. Successivamente generiamo un disegno tecnico completo e un rapporto FAI (First Article Inspection), che viene sottoposto all'approvazione del cliente prima della produzione in serie. Il FAI include tutte le dimensioni critiche, i certificati dei test sui materiali e i risultati della durezza. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) segue le procedure ISO 9001 per la verifica dei campioni e il rilascio della produzione. - D3: Potete sviluppare un bullone personalizzato che combini caratteristiche di diversi gradi standard (ad esempio, un grado di resistenza 10,9 con una resistenza alla corrosione simile all'acciaio inossidabile)?
R: Sì, ciò si ottiene attraverso la sostituzione dei materiali. Ad esempio, possiamo produrre bulloni personalizzati in acciaio legato ad alta resistenza (ad esempio 42CrMo) e applicare un rivestimento proprietario in zinco-alluminio (Dacromet) o un rivestimento in acciaio inossidabile per ottenere sia un'elevata resistenza che una resistenza alla corrosione. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) offre una gamma di combinazioni di materiali e rivestimenti per soddisfare i vostri requisiti funzionali specifici.
Selezione della tolleranza del diametro del bullone a spallamento per un posizionamento di precisione: h6, h7 o h8 – Bilanciamento del gioco minimo e della prevenzione del grippaggio
Nelle applicazioni di localizzazione di precisione, il bullone della spalla funziona sia come elemento di fissaggio che come tassello di precisione. Il diametro della spalla si inserisce in un foro di accoppiamento o in una boccola, garantendo un posizionamento radiale accurato e un trasferimento del carico di taglio. La scelta del grado di tolleranza per il diametro della spalla (h6, h7 o h8 secondo ISO 286) determina direttamente il gioco tra la spalla e il foro di accoppiamento. Un gioco minore (accoppiamento più stretto) migliora la precisione del posizionamento ma aumenta il rischio di grippaggio, grippaggio o sfregamento del gruppo a causa dell'espansione termica o di un lieve disallineamento. Una vestibilità più ampia facilita l'assemblaggio e consente la crescita termica, ma sacrifica la precisione di localizzazione. Questo articolo fornisce un quadro di selezione sistematico basato sui requisiti applicativi e sulle condizioni operative.
1. Definizioni del grado di tolleranza e valori di sicurezza
La tabella seguente definisce i tre gradi di tolleranza per un albero cilindrico (spallamento) secondo ISO 286, con i corrispondenti intervalli di gioco per una tipica tolleranza del foro di accoppiamento di H7. Si presuppone che la dimensione della base sia di 12 mm a scopo illustrativo; scala dei valori con diametro nominale.
| Grado di tolleranza della spalla | Definizione (ISO 286) | Gioco tipico (per diametro 12 mm, con foro H7) | Tipo di applicazione |
|---|---|---|---|
| h6 | Precisione fine, aderenza perfetta | 0 – 18 µm (media ~9 µm) | Localizzazione ad alta precisione, gioco minimo |
| h7 | Precisione generale, adattamento moderato | 0 – 34 µm (media ~17 µm) | Posizionamento standard, buon equilibrio tra adattamento e assemblaggio |
| h8 | Precisione commerciale, aderenza perfetta | 0 – 56 µm (media ~28 µm) | Facilità di montaggio, predisposizione alla dilatazione termica |
Nota: il gioco effettivo dipende anche dalla tolleranza del foro. Per la maggior parte delle applicazioni di posizionamento di precisione, il foro di accoppiamento è specificato come H7, producendo un gioco di accoppiamento che varia da quasi zero a un valore massimo che aumenta con il grado di tolleranza della spalla.
2. Fattori chiave che influenzano la selezione della tolleranza
La scelta tra h6, h7 e h8 non è puramente una questione di precisione: deve essere fatta nel contesto dell'ambiente applicativo specifico. I seguenti parametri sono fondamentali nel processo di selezione.
- Requisito di precisione di posizionamento: Se il bullone a spallamento viene utilizzato per posizionare due componenti che devono mantenere la concentricità entro, ad esempio, ±0,02 mm, è necessario un accoppiamento h6 per ridurre al minimo il gioco radiale. Per applicazioni di guida generali in cui ±0,05 mm è accettabile, è sufficiente h7.
- Frequenza e metodo di assemblaggio: I componenti che vengono assemblati e smontati frequentemente, in particolare nelle apparecchiature ad alta manutenzione, beneficiano degli attacchi h8 o h7 per ridurre il rischio di grippaggio e semplificare l'assemblaggio manuale.
- Differenziale di dilatazione termica: Quando il bullone a spallamento e il componente accoppiato sono realizzati con materiali con coefficienti di dilatazione termica diversi (ad esempio, spallamento in acciaio in un alloggiamento in alluminio), un accoppiamento h7 o h8 fornisce il gioco necessario per accogliere l'espansione differenziale nell'intervallo di temperature di esercizio.
- Lubrificazione e finitura superficiale: Una superficie della spalla ben lubrificata e finemente rifinita può tollerare un accoppiamento più stretto (h6) senza grippaggi. Le superfici ruvide o le condizioni di assemblaggio a secco richiedono un accoppiamento più lento (h7 o h8).
- Carico dinamico e statico: Per le articolazioni caricate dinamicamente in cui la spalla subisce un movimento relativo (ad esempio, applicazioni con perno), viene spesso selezionato h8 per consentire la rotazione libera. Per la localizzazione statica e bloccata, è preferibile h6.
3. Matrice decisionale di selezione
La seguente matrice decisionale fornisce un approccio strutturato per selezionare il grado di tolleranza appropriato in base alla criticità dell'applicazione e all'ambiente operativo.
- Seleziona h6 Quando: (1) La tolleranza di posizionamento radiale è <±0,025 mm; (2) L'assemblaggio viene eseguito in condizioni di officina controllate con lubrificazione; (3) I materiali accoppiati hanno coefficienti di dilatazione termica simili; (4) Il giunto è statico o dinamico a basso numero di cicli.
- Seleziona h7 Quando: (1) La tolleranza di posizionamento radiale è ±0,025–0,05 mm; (2) È prevista una frequenza moderata di montaggio e smontaggio; (3) È richiesto un equilibrio tra precisione e facilità di assemblaggio; (4) Questa è la scelta più comune per applicazioni generali di localizzazione di precisione.
- Seleziona h8 Quando: (1) La tolleranza di posizionamento radiale è > ±0,05 mm o non critica; (2) È richiesto un montaggio/smontaggio frequente; (3) La spalla è soggetta a dilatazione termica dovuta ad ampi sbalzi di temperatura; (4) La spalla funziona come perno o guida di scorrimento con movimento relativo.
4. Esempio pratico
Si consideri un bullone a spallamento utilizzato come perno di posizionamento per una piastra di fissaggio che deve essere rimossa quotidianamente per la pulizia. La piastra è in alluminio (CTE 23 μm/m°C) e il bullone a spallamento è in acciaio temprato (CTE 12 μm/m°C). La temperatura di esercizio varia da 10°C a 40°C. Una spalla di 12 mm di diametro sottoposta a un aumento di temperatura di 30°C subirà un'espansione differenziale di circa 30°C × (23-12)×10⁻⁶ × 12 mm = 0,004 mm (4 µm). Questo differenziale riduce efficacemente il gioco. In questo caso h6 è accettabile se l'attrezzatura è lubrificata e maneggiata con cura; h7 è una scelta più sicura se l'apparecchiatura viene maneggiata in modo brusco o in condizioni sporche.
5. Prospettiva della produzione e della qualità
Il raggiungimento di tolleranze costanti del diametro della spalla a livelli h6 o più ristretti richiede una lavorazione precisa e un'ispezione rigorosa. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) è un'impresa a conduzione familiare sotto SEA Monies Metal Co., Ltd., che eredita 20 anni di esperienza familiare e patrimonio di qualità nella produzione di metalli. Facendo affidamento sulla forte capacità produttiva e sui vantaggi della catena di fornitura di Shengzhao Metal, siamo specializzati nella ricerca e sviluppo, nella produzione e nelle vendite globali di prodotti in metallo di alta qualità. Aderendo alla ricerca della precisione, all'atteggiamento lavorativo rigoroso e all'impegno a lungo termine della famiglia, forniamo prodotti e servizi stabili e affidabili a clienti in tutto il mondo.
Sfruttando le solide capacità di ricerca e sviluppo e di produzione della fabbrica, siamo specializzati in rivetti, bulloni, dadi, rondelle, perni, viti e varie parti personalizzate non standard ad alta resistenza. La nostra gamma di prodotti copre materiali tra cui acciaio inossidabile, acciaio legato, lega di alluminio, rame e leghe speciali, utilizzando processi come ricalcatura a freddo, forgiatura a caldo e lavorazione CNC. I nostri prodotti vengono esportati in oltre 25 paesi, servendo più di 200 clienti.
Chance & Union si impegna a connettere perfettamente il "Prodotto in Cina" con il mercato internazionale, fornendo ai clienti globali soluzioni di fissaggio complete, dalla ricerca e sviluppo alla produzione di massa attraverso tecnologia professionale e qualità eccezionale. Per i bulloni a spallamento che richiedono un controllo preciso della tolleranza della spalla, forniamo rapporti di ispezione completi che includono dati di misurazione CMM per dimensioni critiche.
6. Domande frequenti (FAQ)
- D1: Posso utilizzare un bullone con spallamento h6 in un foro di alluminio senza rischiare il grippaggio?
R: Sì, a condizione che il foro sia lavorato su H7, le superfici siano ben lubrificate (preferibilmente con composto antigrippaggio) e l'assemblaggio venga eseguito lentamente in un ambiente controllato. Tuttavia, se il bullone viene smontato e rimontato frequentemente, si consiglia h7 per ridurre il rischio di grippaggio. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) può fornire bulloni con spallamento personalizzati con finiture superficiali e rivestimenti ottimizzati (ad esempio, nichel chimico) per ridurre la tendenza all'usura. - D2: Qual è la tolleranza standard del foro di accoppiamento per un bullone con spallamento specificato con spallamento h7?
R: La tolleranza standard del foro di accoppiamento per una spalla h7 è H7, producendo un accoppiamento con gioco classificato come "corsa stretta" o "gioco di precisione". Questa combinazione è ampiamente utilizzata nei fissaggi e negli stampi di macchine utensili. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) può fornire set abbinati di bulloni a spallamento e boccole o piastre di posizionamento forate fino a H7 per garantire un adattamento coerente. - D3: Come posso specificare la tolleranza della spalla se la mia applicazione presenta sia un'elevata precisione che un'elevata dilatazione termica?
R: In questi casi, la tolleranza della spalla da sola non è sufficiente: è necessario considerare la tolleranza del foro e il gioco a temperature estreme. Per un'elevata precisione con espansione termica, l'approccio consigliato è h6 con una tolleranza del foro di H8, che fornisce un gioco leggermente maggiore rispetto a un foro H7 mantenendo la spalla stretta. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) può aiutarti a calcolare il gioco richiesto e a selezionare la combinazione di tolleranza ottimale per il tuo campo operativo specifico.