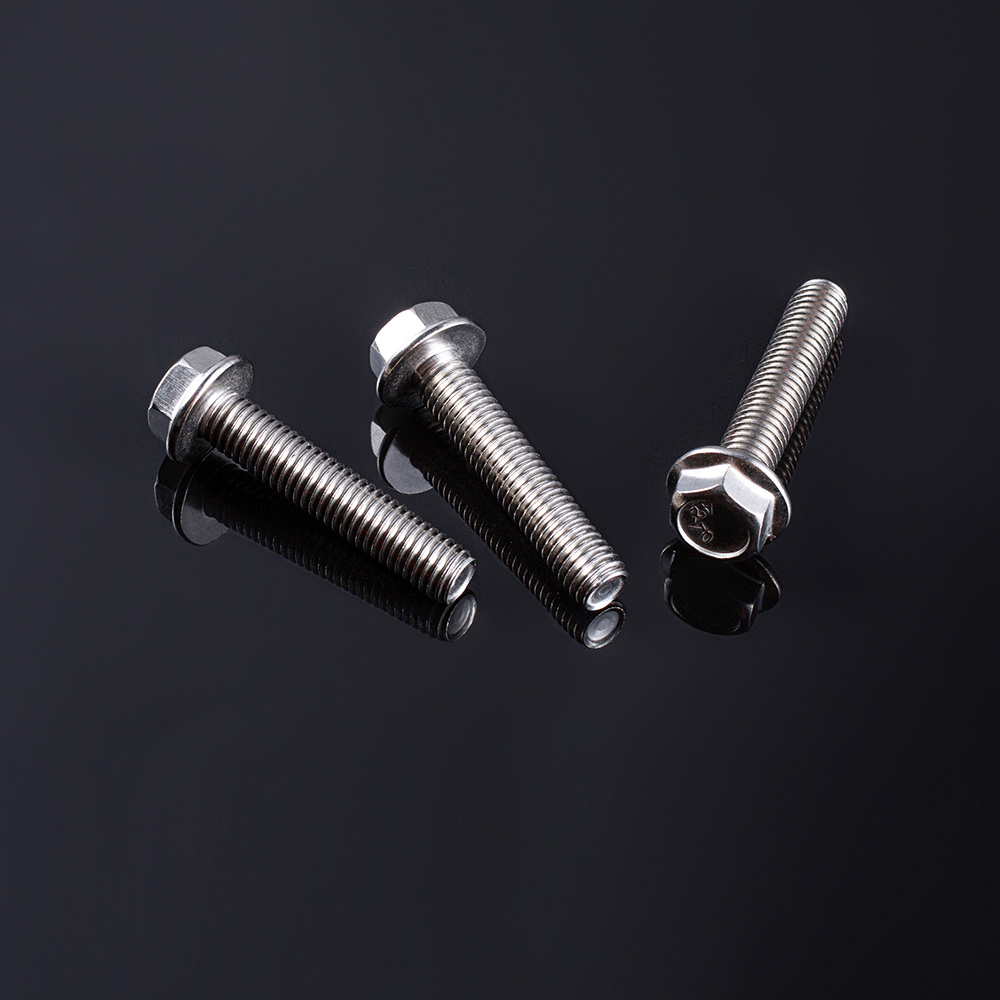

Ogni connessione fallita con la lamiera è riconducibile a una delle tre decisioni prese prima che l'operatore tocchi l'elemento di fissaggio: il calibro sbagliato, il punto di foratura sbagliato o il passo della filettatura sbagliato per il materiale di base. La lamiera spazia dal rivestimento in alluminio morbido da 0,5 mm alle staffe in acciaio laminato a freddo da 3 mm e un dispositivo di fissaggio regolato per uno spessore ruoterà liberamente nell'altro o taglierà il bordo del pannello all'ingresso. Capire come viti autofilettanti in realtà tagliare e formare filettature all'interno di un foro è il punto di partenza per specificare la parte giusta piuttosto che indovinare da un contenitore di parti.
Un dispositivo di fissaggio autofilettante svolge due compiti contemporaneamente: crea un filo di accoppiamento mentre avanza e blocca insieme gli strati uniti una volta posizionati. Le varianti di filettatura spostano il metallo verso l'esterno senza rimuovere materiale, il che funziona bene in lamiere sottili e duttili in cui il metallo spostato scorre nella radice della filettatura. Le varianti di taglio del filo radono via il materiale con una punta scanalata o scanalata, che si adatta a fogli più spessi o più duri dove la formatura altrimenti creerebbe il pannello o genererebbe una coppia eccessiva. Mescolare le due categorie è la causa più comune di fori scoperti segnalati dalle officine di fabbricazione.
Sposta il materiale radialmente. Ideale per lamiere inferiori a 1,5 mm e leghe più morbide dove una tenuta ermetica e a tenuta di gas conta più della resistenza allo strappo.
Rimuove un ricciolo di materiale mentre avanza. Preferito per lamiere da 1,5 mm e superiori o per cicli ripetuti di montaggio e smontaggio.
Combina una punta da trapano con una filettatura da taglio in una parte, eliminando un passaggio separato del foro pilota sull'acciaio fino a circa 3 mm.
Il calibro è il codice del diametro stampato sulla confezione e deve essere selezionato in base al più sottile dei due strati da unire, non a quello più spesso. Un calibro troppo grande per una pelle esterna sottile deformerà il metallo circostante in una fossetta visibile; un calibro troppo piccolo per una staffa spessa si avviterà solo per pochi giri prima di esaurire la profondità di innesto.
La lunghezza viene calcolata in modo diverso a seconda del tipo di giunto. Per una giunzione sovrapposta attraverso due fogli, la vite deve passare completamente attraverso entrambi gli strati più due o tre filettature esposte sul lato posteriore per confermare il completo inserimento senza eccessiva sporgenza. Per una vite inserita in una flangia sagomata o in un profilo estruso, la lunghezza dovrebbe lasciare almeno tre filetti completi di distanziamento sotto la faccia della flangia, poiché un minor numero di filetti riduce drasticamente la resistenza all'estrazione e un numero maggiore di filetti rischia di toccare il fondo contro una parete interna.
| Combinazione di fogli | Calibro tipico | Lunghezza tipica |
| 0,6 mm to 0.6mm lap joint | N.6 | 9,5 mm |
| 1,0 mm to 1.6mm bracket | N.8 | 13 mm |
| 1,6 mm to 2.4mm frame | N.10 | 16mm |
| 2,4 mm to 3.0mm structural | N.12 | 19 mm |
La punta di una vite autoperforante è classificata da un numero di punti che corrisponde approssimativamente allo spessore combinato del materiale che può penetrare senza un foro pilota. Le punte Punto 1 e Punto 2 gestiscono fogli leggeri da 0,7 mm a 3,2 mm combinati. Le punte del punto 3 estendono tale intervallo verso 4,8 mm e le punte del punto 5 sono costruite per sezioni in acciaio strutturale fino a circa 6,4 mm. La selezione di una punta classificata al di sotto dello spessore effettivo della pila costringe l'installatore ad aumentare la coppia del driver per compensare, il che aumenta le probabilità di sfilamento del filo o di rottura della testina anziché risolvere il disadattamento sottostante.
Il conteggio dei flauti conta tanto quanto il numero dei punti. Una punta di perforazione a lobo singolo elimina i trucioli in modo efficiente in lamiere sottili ma può spostarsi fuori centro in pile più spesse; una punta scanalata o alata convoglia i detriti lontano dal foro nell'acciaio strutturale e riduce la forza assiale necessaria per iniziare la penetrazione. Per cicli di produzione ripetuti, la standardizzazione su un punteggio per fascia di materiale, anziché su un punteggio per l'intero lavoro, mantiene prevedibili il tempo di ciclo e il tasso di scarto tra i turni.
Una punta di perforazione di una misura troppo piccola non richiede semplicemente più tempo per penetrare. Genera calore localizzato che indurisce il bordo del foro, che quindi resiste al successivo passaggio di formazione della filettatura e produce un giunto allentato e con scarsa coppia anche se il conducente ha riportato di essere completamente seduto.
L'usura dei punti è facile da trascurare perché si degrada gradualmente anziché cedere tutta in una volta. Una punta nuova del punto 2 potrebbe rimuovere comodamente una pila da 3 mm, ma dopo diverse migliaia di cicli la stessa punta può iniziare a lottare con un foglio da 2 mm e gli operatori spesso rispondono premendo più forte anziché scambiare la punta. Il monitoraggio dei conteggi dei cicli per bit, anche con un semplice foglio di conteggio sulla stazione di lavoro, rileva questa deriva prima che si manifesti come un picco nelle giunture rifiutate. I negozi che lavorano su due o tre turni sulla stessa linea spesso scoprono che l'incredibile sostituzione dei bit tra i turni, invece di aspettare un guasto visibile, mantiene i tassi di scarto più stabili durante la settimana.
Il passo della filettatura, la distanza tra le creste della filettatura adiacenti, determina la quantità di materiale impegnata da ciascuna filettatura e la velocità con cui la vite avanza per rotazione. Le filettature a passo grosso hanno meno fili per pollice e un profilo della filettatura più profondo, offrendo una forte resistenza allo strappo in fogli sottili e morbidi dove ciascun filo deve mordere con forza un materiale limitato. Le filettature a passo fine racchiudono più filetti nella stessa lunghezza, distribuendo il carico della pinza su più punti di contatto, il che si adatta a fogli più spessi e applicazioni soggette a vibrazioni.
Il punto di incrocio in cui il passo fine inizia a surclassare il passo grosso generalmente rientra tra 1,6 mm e 2,0 mm, a seconda della durezza della lega. Al di sotto di tale fascia, il passo grosso produce costantemente una coppia trattenuta migliore perché semplicemente non c'è abbastanza profondità del materiale perché le filettature fini si formino completamente. Al di sopra di tale fascia, il passo fine resiste allo sfilamento del filo sotto cicli di carico ripetuti perché più fili condividono la stessa forza di serraggio, quindi nessun singolo filo sopporta una quota sproporzionata dello stress.
La selezione del passo interagisce anche con la tolleranza del foro pilota scelta a monte. Un foro punzonato o trapanato sovradimensionato anche di pochi centesimi di millimetro consentirà a una filettatura a passo grosso di impegnarsi quasi normalmente, poiché il profilo della filettatura più profondo ha più materiale da afferrare. Una filettatura a passo fine nello stesso foro sovradimensionato perde una quota molto maggiore del suo impegno disponibile, perché ogni singola filettatura è inizialmente meno profonda. Questo è uno dei motivi per cui i disegni di produzione per assemblaggi più spessi e a passo fine in genere richiedono una tolleranza del foro pilota più stretta rispetto ai disegni scritti per fogli sottili a passo grosso.
Due pannelli di identico spessore possono comportarsi in modo completamente diverso sotto lo stesso elemento di fissaggio se la loro composizione della lega è diversa. Il foglio di alluminio ha circa un terzo della durezza dell'acciaio dolce a spessore equivalente, quindi una punta da trapano classificata per l'acciaio perforerà l'alluminio quasi troppo facilmente, a volte causando l'oscillazione dell'elemento di fissaggio prima che la filettatura si innesti. La lamiera inossidabile si trova all'estremità opposta, generando molto più calore da attrito durante l'inserimento, motivo per cui gli elementi di fissaggio compatibili con l'acciaio inossidabile in genere presentano un trattamento della cassa più duro sulla punta e sui fianchi della filettatura.
La duttilità influisce anche sulla tolleranza di una canna nei confronti della guida eccessiva. L'alluminio morbido continuerà a deformarsi oltre il punto di inserimento completo, il che significa che un driver impostato per la coppia in acciaio farà esplodere il pannello circostante prima che la frizione scatti. Le leghe più dure resistono a questa deformazione, il che sposta il rischio verso lo spelamento del filo invece che verso l'invasatura una volta che l'impostazione della frizione è troppo aggressiva. L'abbinamento della coppia del conducente e delle impostazioni della frizione alla lega specifica, non solo allo spessore, colma questo divario.
Anche la scelta del rivestimento sul dispositivo di fissaggio stesso interagisce con queste differenze di materiale. Una vite in acciaio al carbonio zincato inserita nell'alluminio nudo può innescare nel tempo una lieve reazione galvanica in ambienti umidi, allentando gradualmente il giunto anche se la sede meccanica iniziale era corretta. Gli elementi di fissaggio con un rivestimento compatibile con il foglio di base o una barriera fisica come una rondella in nylon nel punto in cui devono incontrarsi metalli diversi, evitano questo lento degrado. Raramente si presenta nelle prime settimane di servizio, ed è esattamente il motivo per cui non viene notato durante i controlli di qualità iniziali e affiora solo mesi dopo come un inspiegabile lotto di giunti allentati.
La coerenza nel fissaggio deriva meno dalla vite stessa e più da una sequenza di installazione ripetibile. I negozi che registrano il minor numero di richiamate tendono a seguire la stessa lista di controllo indipendentemente dal livello di esperienza dell'operatore.
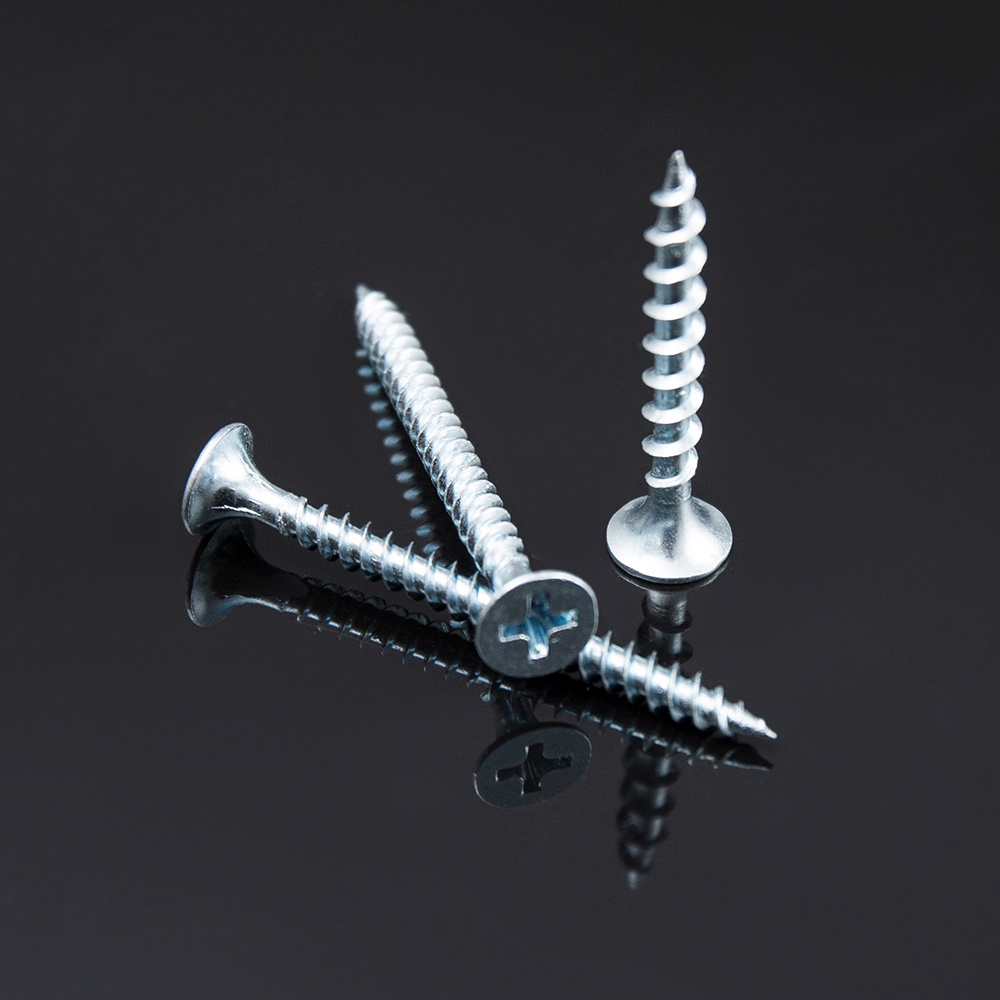 L'allineamento perpendicolare e la velocità di azionamento costante riducono il carico laterale sulla filettatura durante l'installazione.
Una nota a parte meritano i fori pilota. Per le viti autoformanti in lamiera sottile, saltare il foro pilota è solitamente una soluzione accettabile e addirittura preferibile, poiché la filettatura formata si basa sul materiale indisturbato attorno al foro. Per le viti autofilettanti in lamiere più spesse, un foro pilota di dimensioni pari a circa l'85% del diametro minore della vite riduce sostanzialmente la coppia di azionamento senza sacrificare l'impegno della filettatura e prolunga notevolmente la durata della punta nei lavori con volumi elevati.
Anche il fissaggio svolge un ruolo discreto ma significativo nella coerenza della coppia. I pannelli a cui è consentito flettersi durante la guida assorbono parte della forza applicata come deflessione anziché come bloccaggio, che si manifesta successivamente come un giunto che si legge correttamente in un controllo iniziale della coppia ma si allenta dopo i primi cicli di carico una volta che il pannello si stabilizza. Bloccando saldamente la pila contro una piastra di supporto rigida durante l'assemblaggio, anche per pochi secondi mentre l'operatore posiziona l'elemento di fissaggio, si elimina questa variabile e si rendono le letture della coppia molto più ripetibili da un operatore all'altro.
La maggior parte dei fallimenti sul campo rientrano in un breve elenco di modelli riconoscibili e ognuno di essi rimanda a una mancata corrispondenza specifica piuttosto che a un difetto casuale.
| Sintomo | Probabile causa principale | Correzione |
| La vite gira senza mordere | Calibro troppo piccolo o foro sovradimensionato | Aumentare di un calibro o ridurre la dimensione del foro pilota |
| La testa si stacca durante la guida | La coppia impostata è troppo elevata per la durezza del materiale | Abbassare l'impostazione della frizione, verificare prima sullo scarto |
| fossette sul pannello attorno alla testa | Calibro troppo grande per un foglio esterno sottile | Diminuire il calibro, aggiungere una variante della testa della rondella |
| Giunto allentato dopo settimane di servizio | Passo grossolano used on thicker vibrating panel | Passare al passo fine, ricontrollare le specifiche di coppia |
| La vite vaga prima di penetrare | Punta del trapano troppo aggressiva per le leghe morbide | Selezionare un numero di punti inferiore, ridurre la pressione di alimentazione |
Un'utile abitudine diagnostica è quella di conservare una piccola serie di campioni non riusciti da ogni ciclo di produzione ed esaminare il profilo della filettatura sotto ingrandimento. Un foro spogliato con filettature pulite e non danneggiate sul dispositivo di fissaggio stesso solitamente indica una mancata corrispondenza del foro o del calibro. Un elemento di fissaggio con creste filettate visibilmente usurate o arrotondate indica invece cicli di guida eccessivi su una punta che avrebbe dovuto essere sostituita diverse migliaia di cicli prima.
Aiuta anche a separare un vero difetto di fissaggio da un difetto di processo prima di modificare le specifiche. Passare a un calibro più pesante o a un passo diverso per risolvere quello che in realtà è un problema di fissaggio o calibrazione della coppia spesso introduce una nuova serie di problemi, come un aumento delle fossette, senza risolvere il reclamo originale. Un breve passaggio alla causa principale, confrontando una manciata di campioni non riusciti con la lista di controllo dell'installazione prima di toccare la distinta base, di solito risolve il problema più rapidamente ed evita modifiche non necessarie del numero di parte in un ciclo di produzione che altrimenti avrebbe funzionato bene.
Per le officine che utilizzano ripetutamente la stessa manciata di combinazioni di fogli, vale la pena documentare una breve scheda delle specifiche per ogni assemblaggio anziché ricalcolare ogni volta da zero sagoma, lunghezza, punta e passo. Una tipica scheda elenca i due strati di materiale, i loro spessori, quelli scelti viti per lamiera scartamento e lunghezza, valutazione del punto di perforazione, tipo di passo, coppia di serraggio target ed eventuali requisiti del foro pilota. Allegando questa carta all'ordine di lavoro si elimina l'ambiguità tra i turni e si dà ai nuovi operatori un riferimento che non dipende dalle conoscenze tribali.
Quando appare una nuova combinazione di fogli che non è già documentata, una rapida corsa di prova in tre fasi funziona bene: guidare un campione alla coppia di base del produttore e ispezionare eventuali fossette o spellature, regolare la coppia con piccoli incrementi in entrambe le direzioni in base a quel risultato, quindi bloccare l'impostazione una volta che tre campioni consecutivi si sono posizionati in modo pulito con una situazione di stallo costante. Questo approccio di prova richiede alcuni minuti e impedisce l'esecuzione di un intero batch con un'impostazione non verificata.
La scelta degli elementi di fissaggio interagisce anche con l’esposizione alla corrosione, sebbene tale considerazione esuli dal puro adattamento meccanico. Le staffe interne raramente necessitano di rivestimento elementi di fissaggio autoperforanti , ma qualsiasi cosa esposta alle intemperie, al lavaggio o all'aria costiera beneficia di un rivestimento resistente alla corrosione o di una struttura inossidabile anche quando la valutazione meccanica di base richiederebbe altrimenti una parte standard in acciaio al carbonio.
Una vite autofilettante taglia o forma la propria filettatura mentre avanza, ma generalmente necessita ancora di un foro pilota nel metallo. Una vite autoperforante aggiunge una punta a punta in modo che possa praticare il proprio foro iniziale e formare la filettatura in un unico passaggio, accelerando l'assemblaggio su lamiere più spesse.
Un giunto con coppia insufficiente resisterà comunque alla rotazione della mano e mostrerà filettature intatte durante la rimozione. Un foro spogliato gira liberamente con poca resistenza e spesso mostra un bordo del foro levigato e arrotondato anziché un profilo di filettatura definito.
Può, ma il calibro dovrebbe essere dimensionato per lo strato più sottile per evitare fossette, mentre la lunghezza dovrebbe comunque tenere conto del pieno impegno attraverso lo strato più spesso. Questo è il motivo per cui molti assemblaggi utilizzano un calibro con una lunghezza scelta specificatamente per la pila combinata anziché per ciascun foglio singolarmente.
SÌ. Le filettature a passo grosso avanzano più velocemente per rotazione poiché ogni giro copre una distanza lineare maggiore, il che riduce il tempo di ciclo su tirature ad alto volume in cui la lamiera sottile non richiede prestazioni a passo fine.
L'alluminio si deforma con una forza inferiore rispetto all'acciaio, quindi un'impostazione della coppia calibrata per l'acciaio sovrasterzerà e incurverà l'alluminio prima che la frizione scatti, mentre la stessa impostazione potrebbe sottostare un giunto in acciaio. Le impostazioni di coppia devono essere verificate in base al materiale e non desunte da un singolo valore predefinito.